ISSN 1004-132X
CN 42-1294/TH
CN 42-1294/TH
中国机械工程 ›› 2026, Vol. 37 ›› Issue (8): 1965-1975.DOI: 10.3969/j.issn.1004-132X.2026.08.016
乐庾忻1,2, 李聪波1( ), 黄康华2, 汪广平2, 苏栗1,2, 安庆强2
收稿日期:2025-06-25
出版日期:2026-08-25
发布日期:2026-09-17
通讯作者:
李聪波
作者简介:乐庾忻,男,2000年生,硕士研究生。研究方向为智能制造、绿色制造等。基金资助:
LE Yuxin1,2, LI Congbo1(), HUANG Kanghua2, WANG Guangping2, SU Li1,2, AN Qingqiang2
Received:2025-06-25
Online:2026-08-25
Published:2026-09-17
Contact:
LI Congbo
摘要:
针对TB6钛合金镗削加工中刀具磨损严重、表面质量差、加工效率低等问题,开展了考虑刀具磨损的TB6钛合金镗削表面粗糙度预测及工艺参数优化研究。首先分析TB6钛合金镗削表面粗糙度的影响因素,然后结合一维卷积神经网络、多头注意力机制和双向门控循环神经网络建立刀具磨损监测模型;在此基础上,基于刀具磨损监测数据和工艺参数,利用支持向量机回归算法建立表面粗糙度预测模型;最后建立以表面粗糙度和加工时间为目标的工艺参数优化模型,并利用改进多目标哈里斯鹰优化算法求解,获取综合考虑表面粗糙度和加工时间的最优工艺参数组合。案例研究结果表明,优化后表面粗糙度减小了10.68%,加工时间缩短了17.14%,验证了所提方法的有效性。
中图分类号:
乐庾忻, 李聪波, 黄康华, 汪广平, 苏栗, 安庆强. 考虑刀具磨损的TB6钛合金镗削表面粗糙度预测及工艺参数优化[J]. 中国机械工程, 2026, 37(8): 1965-1975.
LE Yuxin, LI Congbo, HUANG Kanghua, WANG Guangping, SU Li, AN Qingqiang. Surface Roughness Prediction and Process Parameter Optimization for TB6 Titanium Alloy Boring Considering Tool Wear[J]. China Mechanical Engineering, 2026, 37(8): 1965-1975.
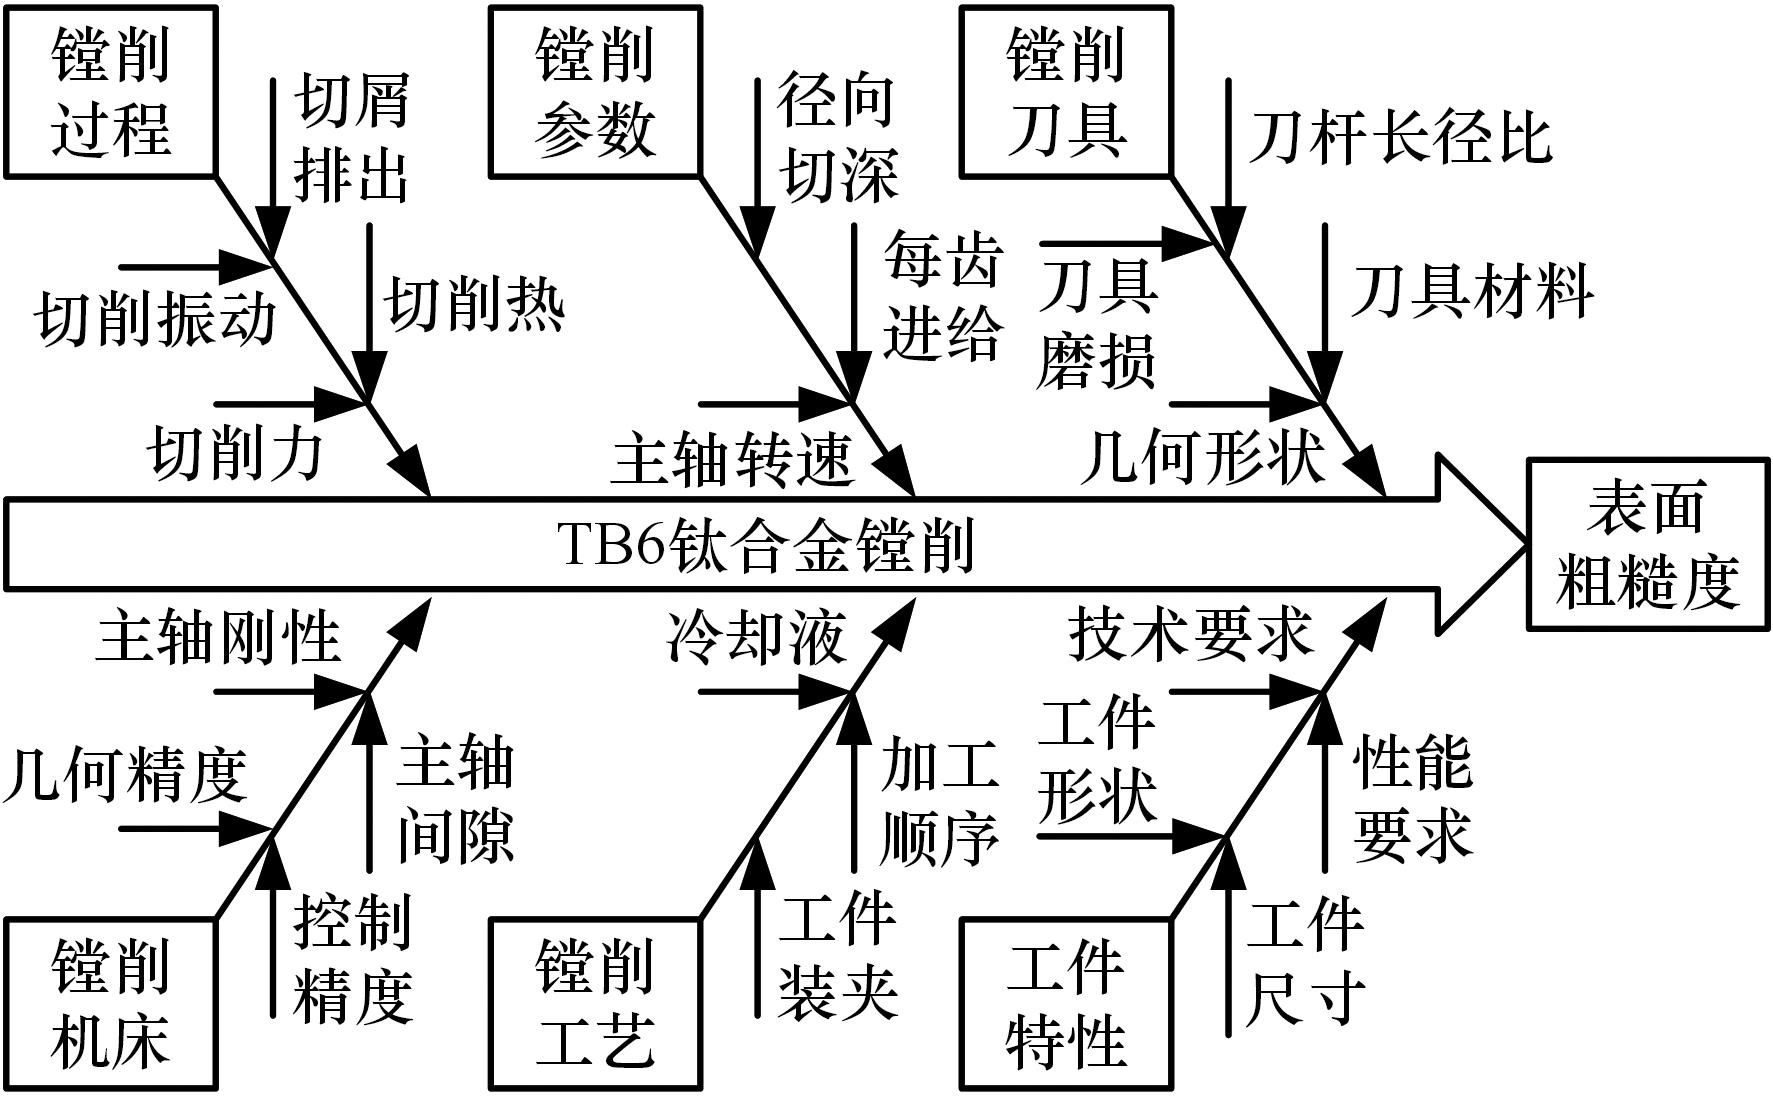
图1 TB6钛合金镗削表面粗糙度的影响因素
Fig.1 Influencing factors of surface roughness in TB6 titanium alloy boring
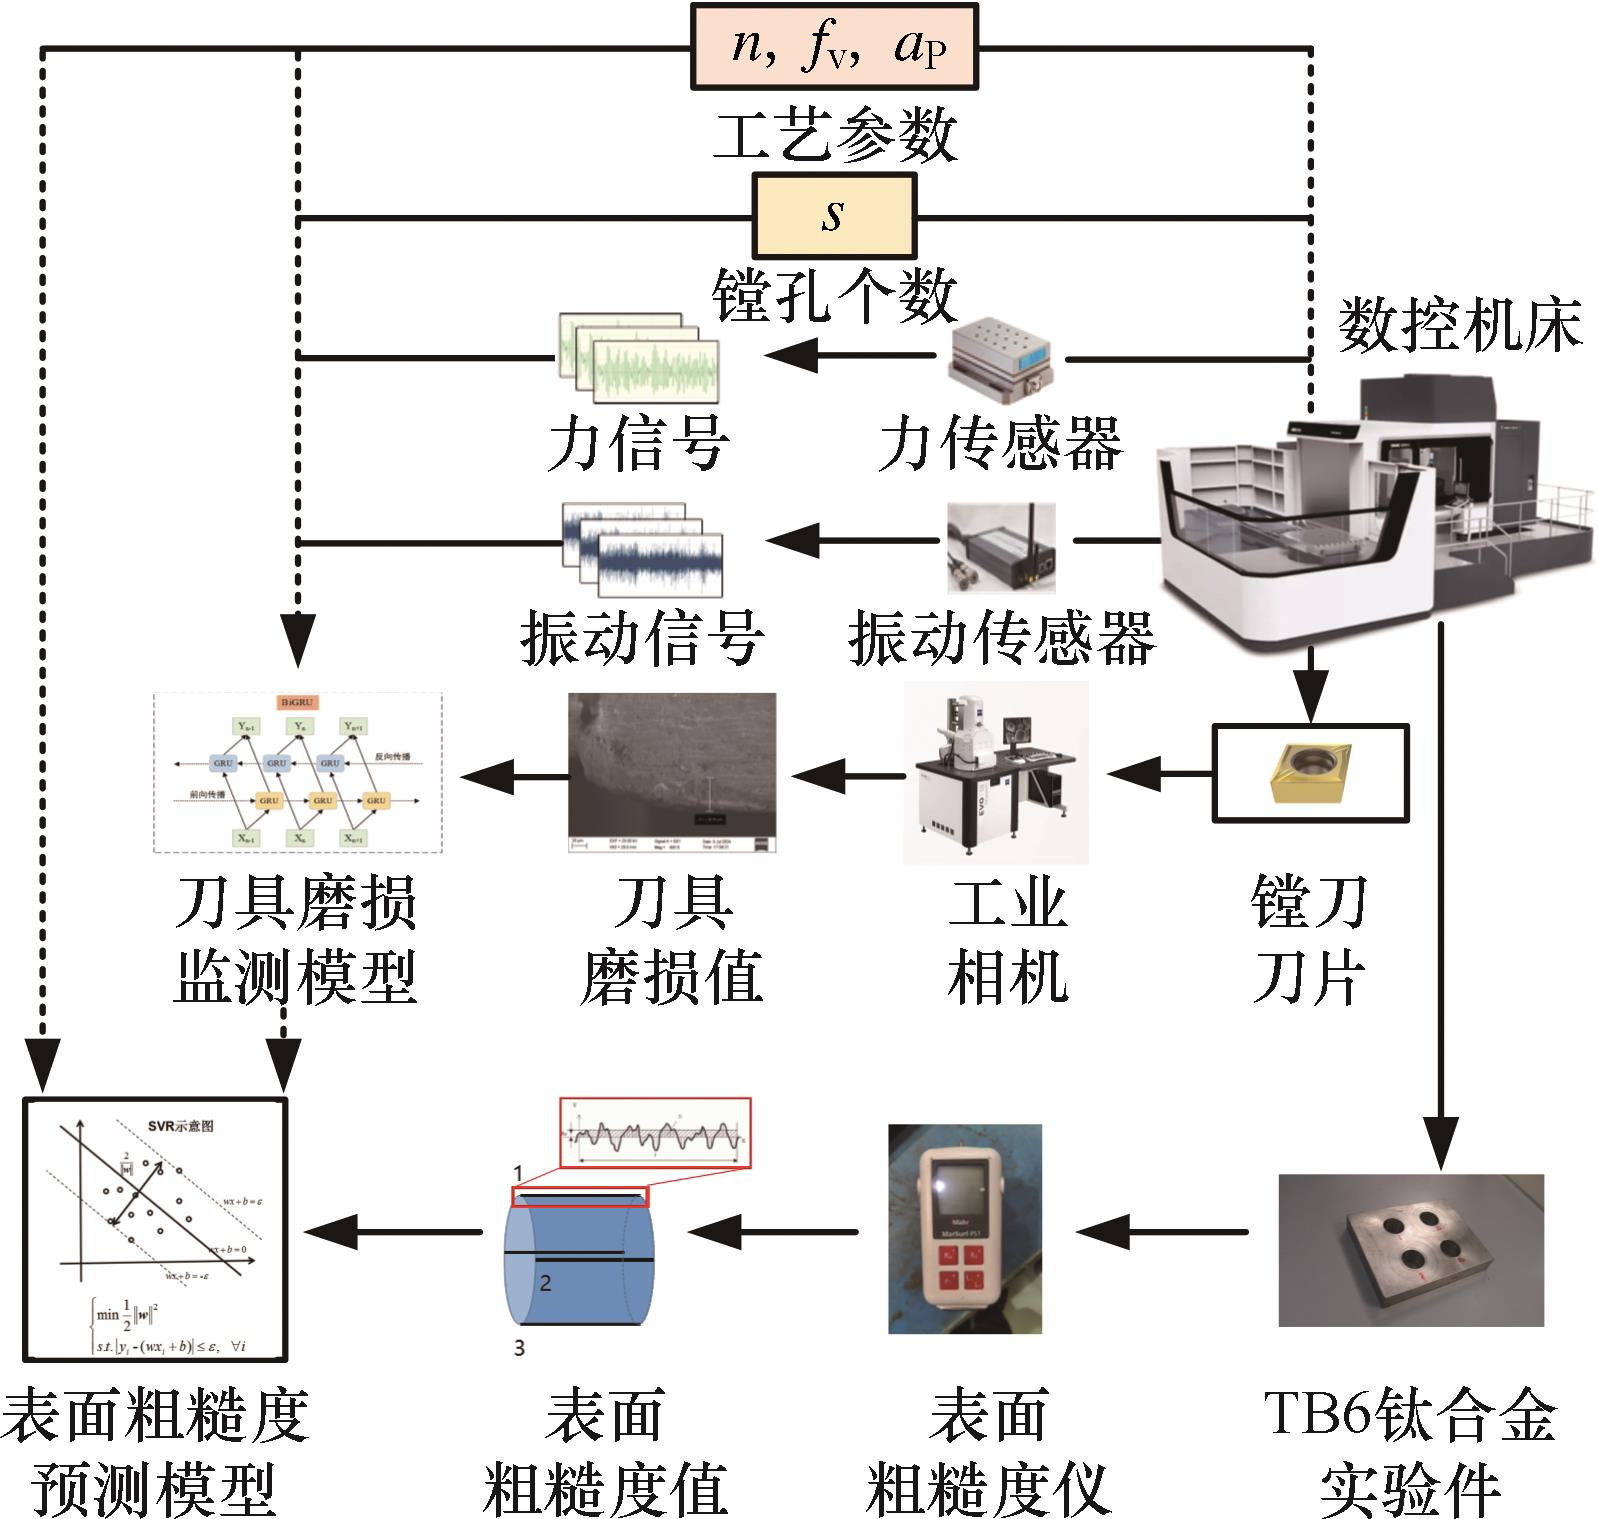
图2 TB6钛合金镗削实验数据的获取
Fig.2 Data acquisition for the TB6 titanium alloy boring experimental
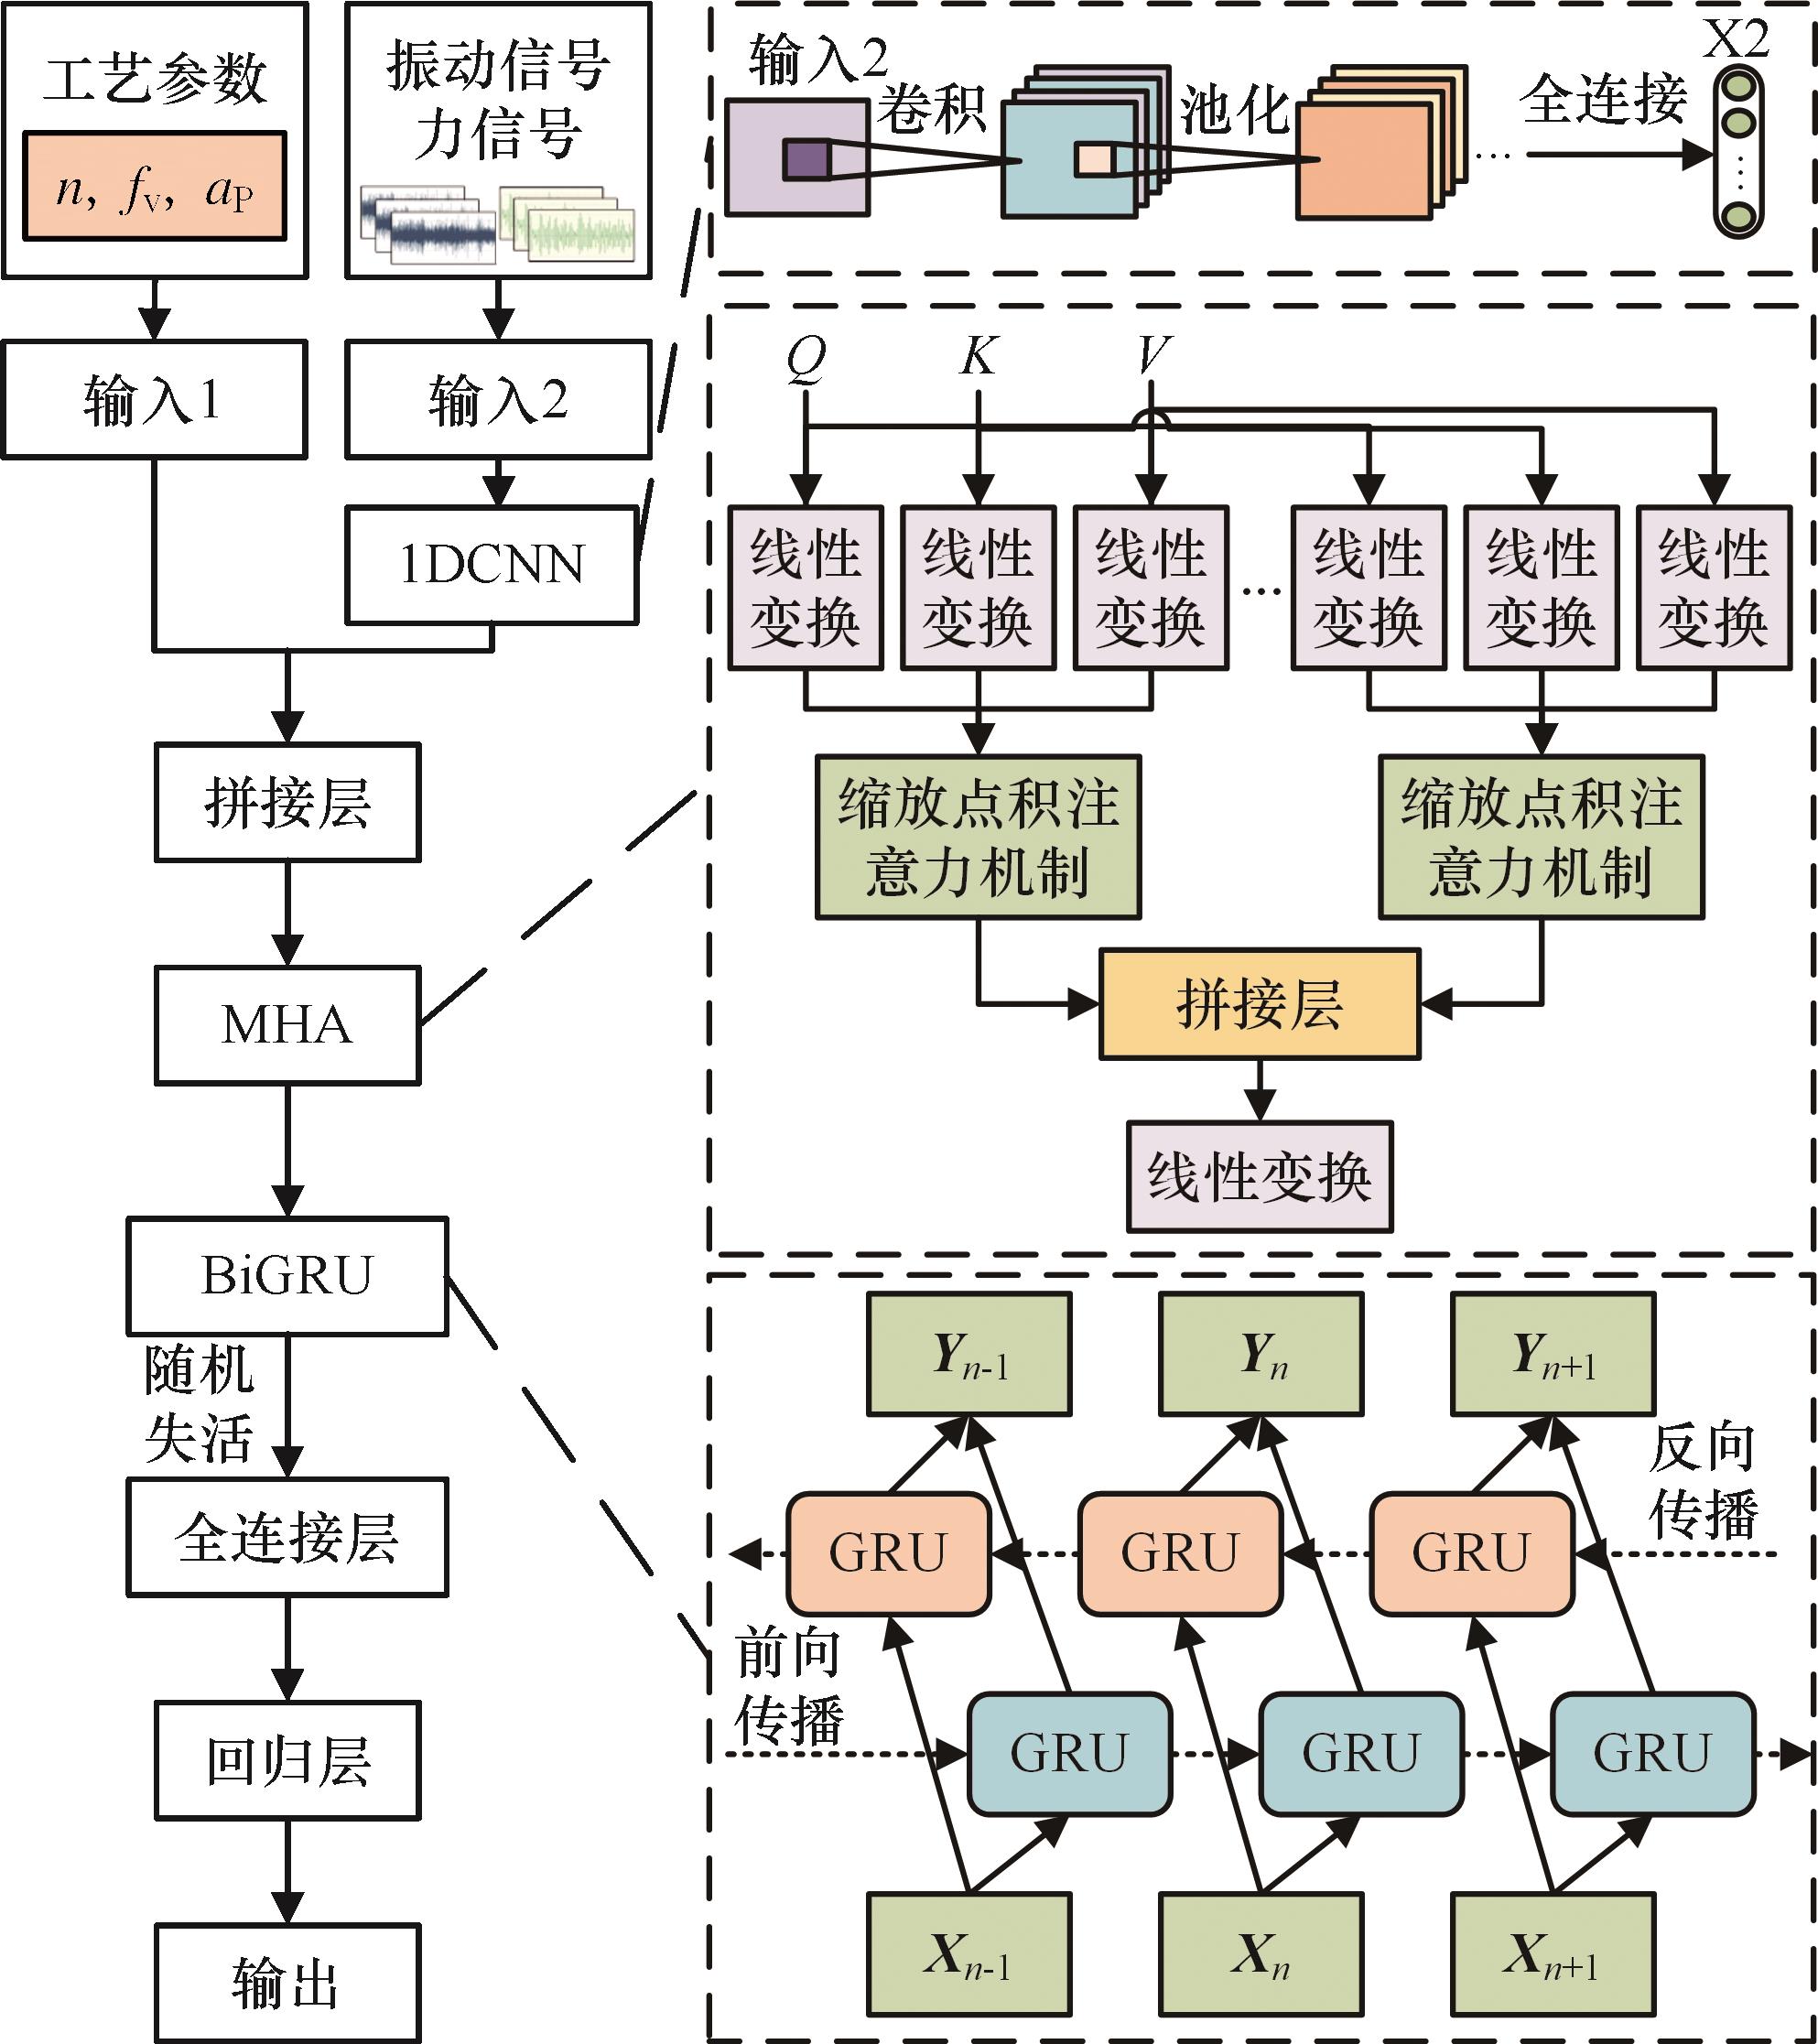
图3 刀具磨损监测模型的工作原理
Fig.3 Working principle of the tool wear monitoring model
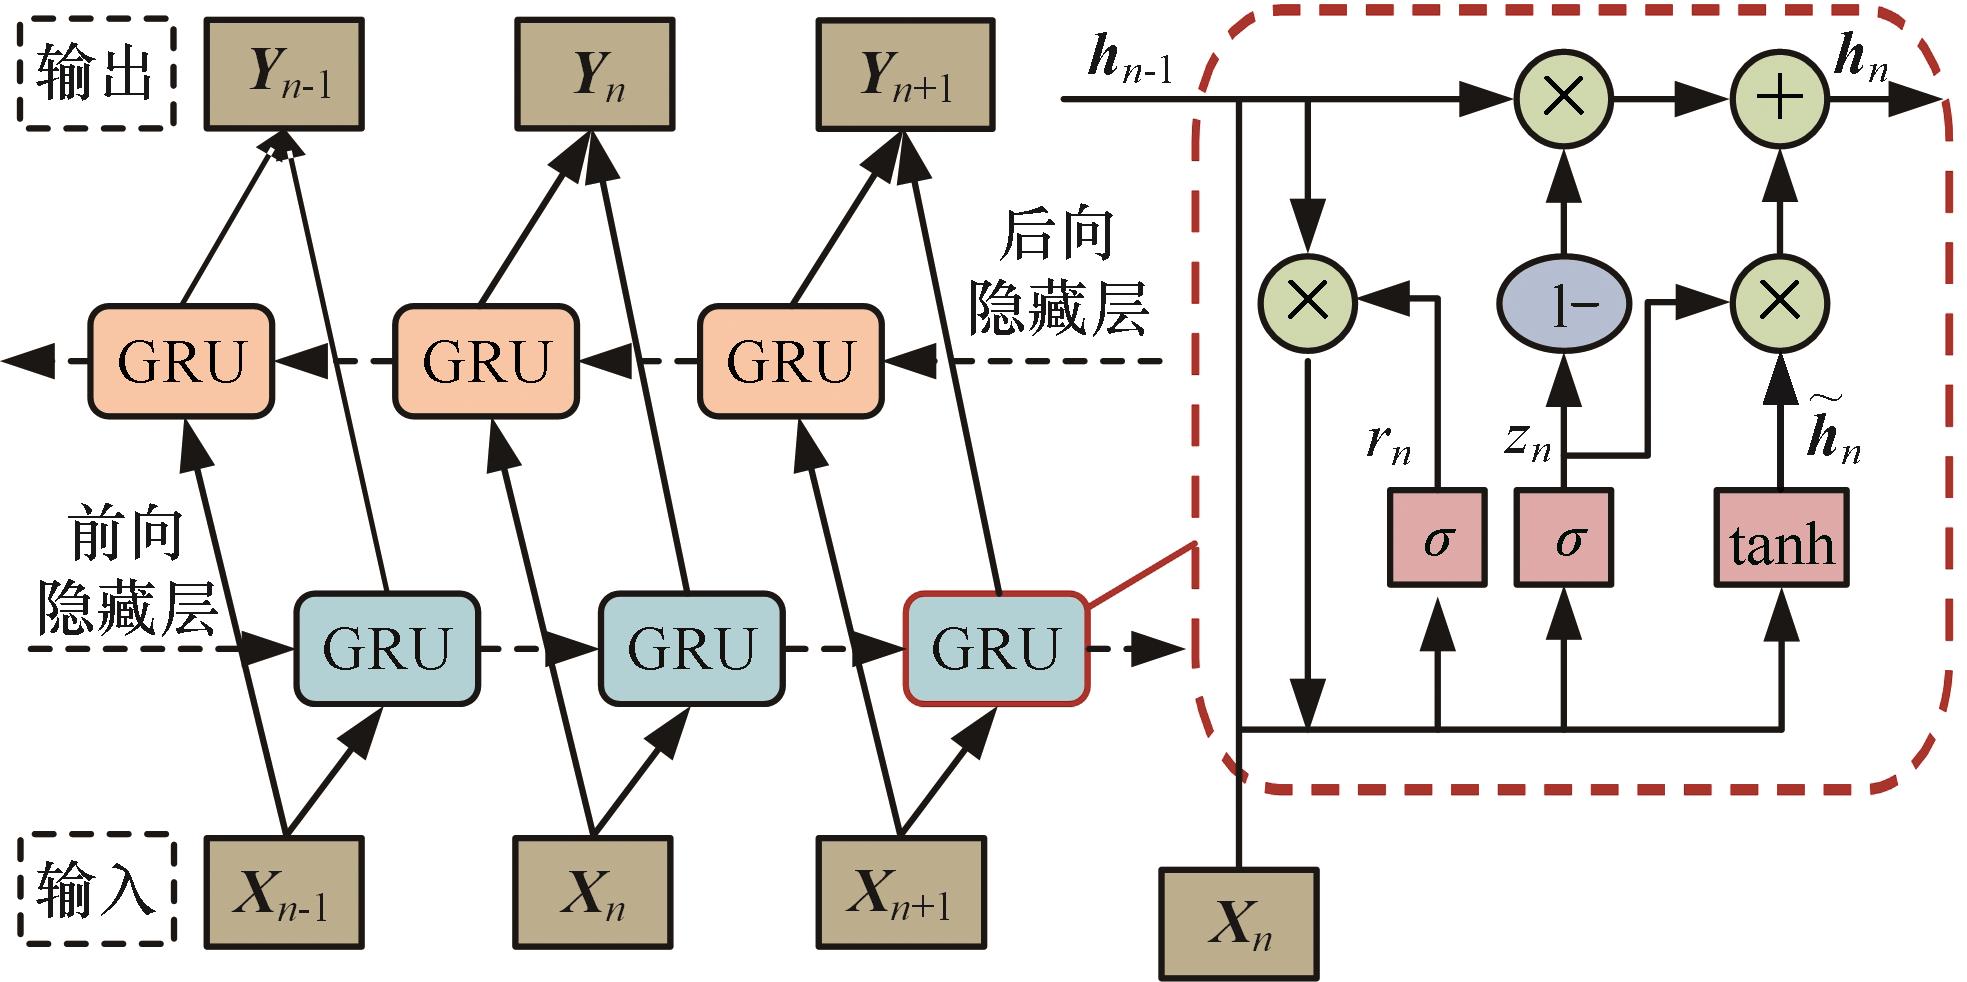
图4 BiGRU架构
Fig.4 Schematic architecture of the BiGRU
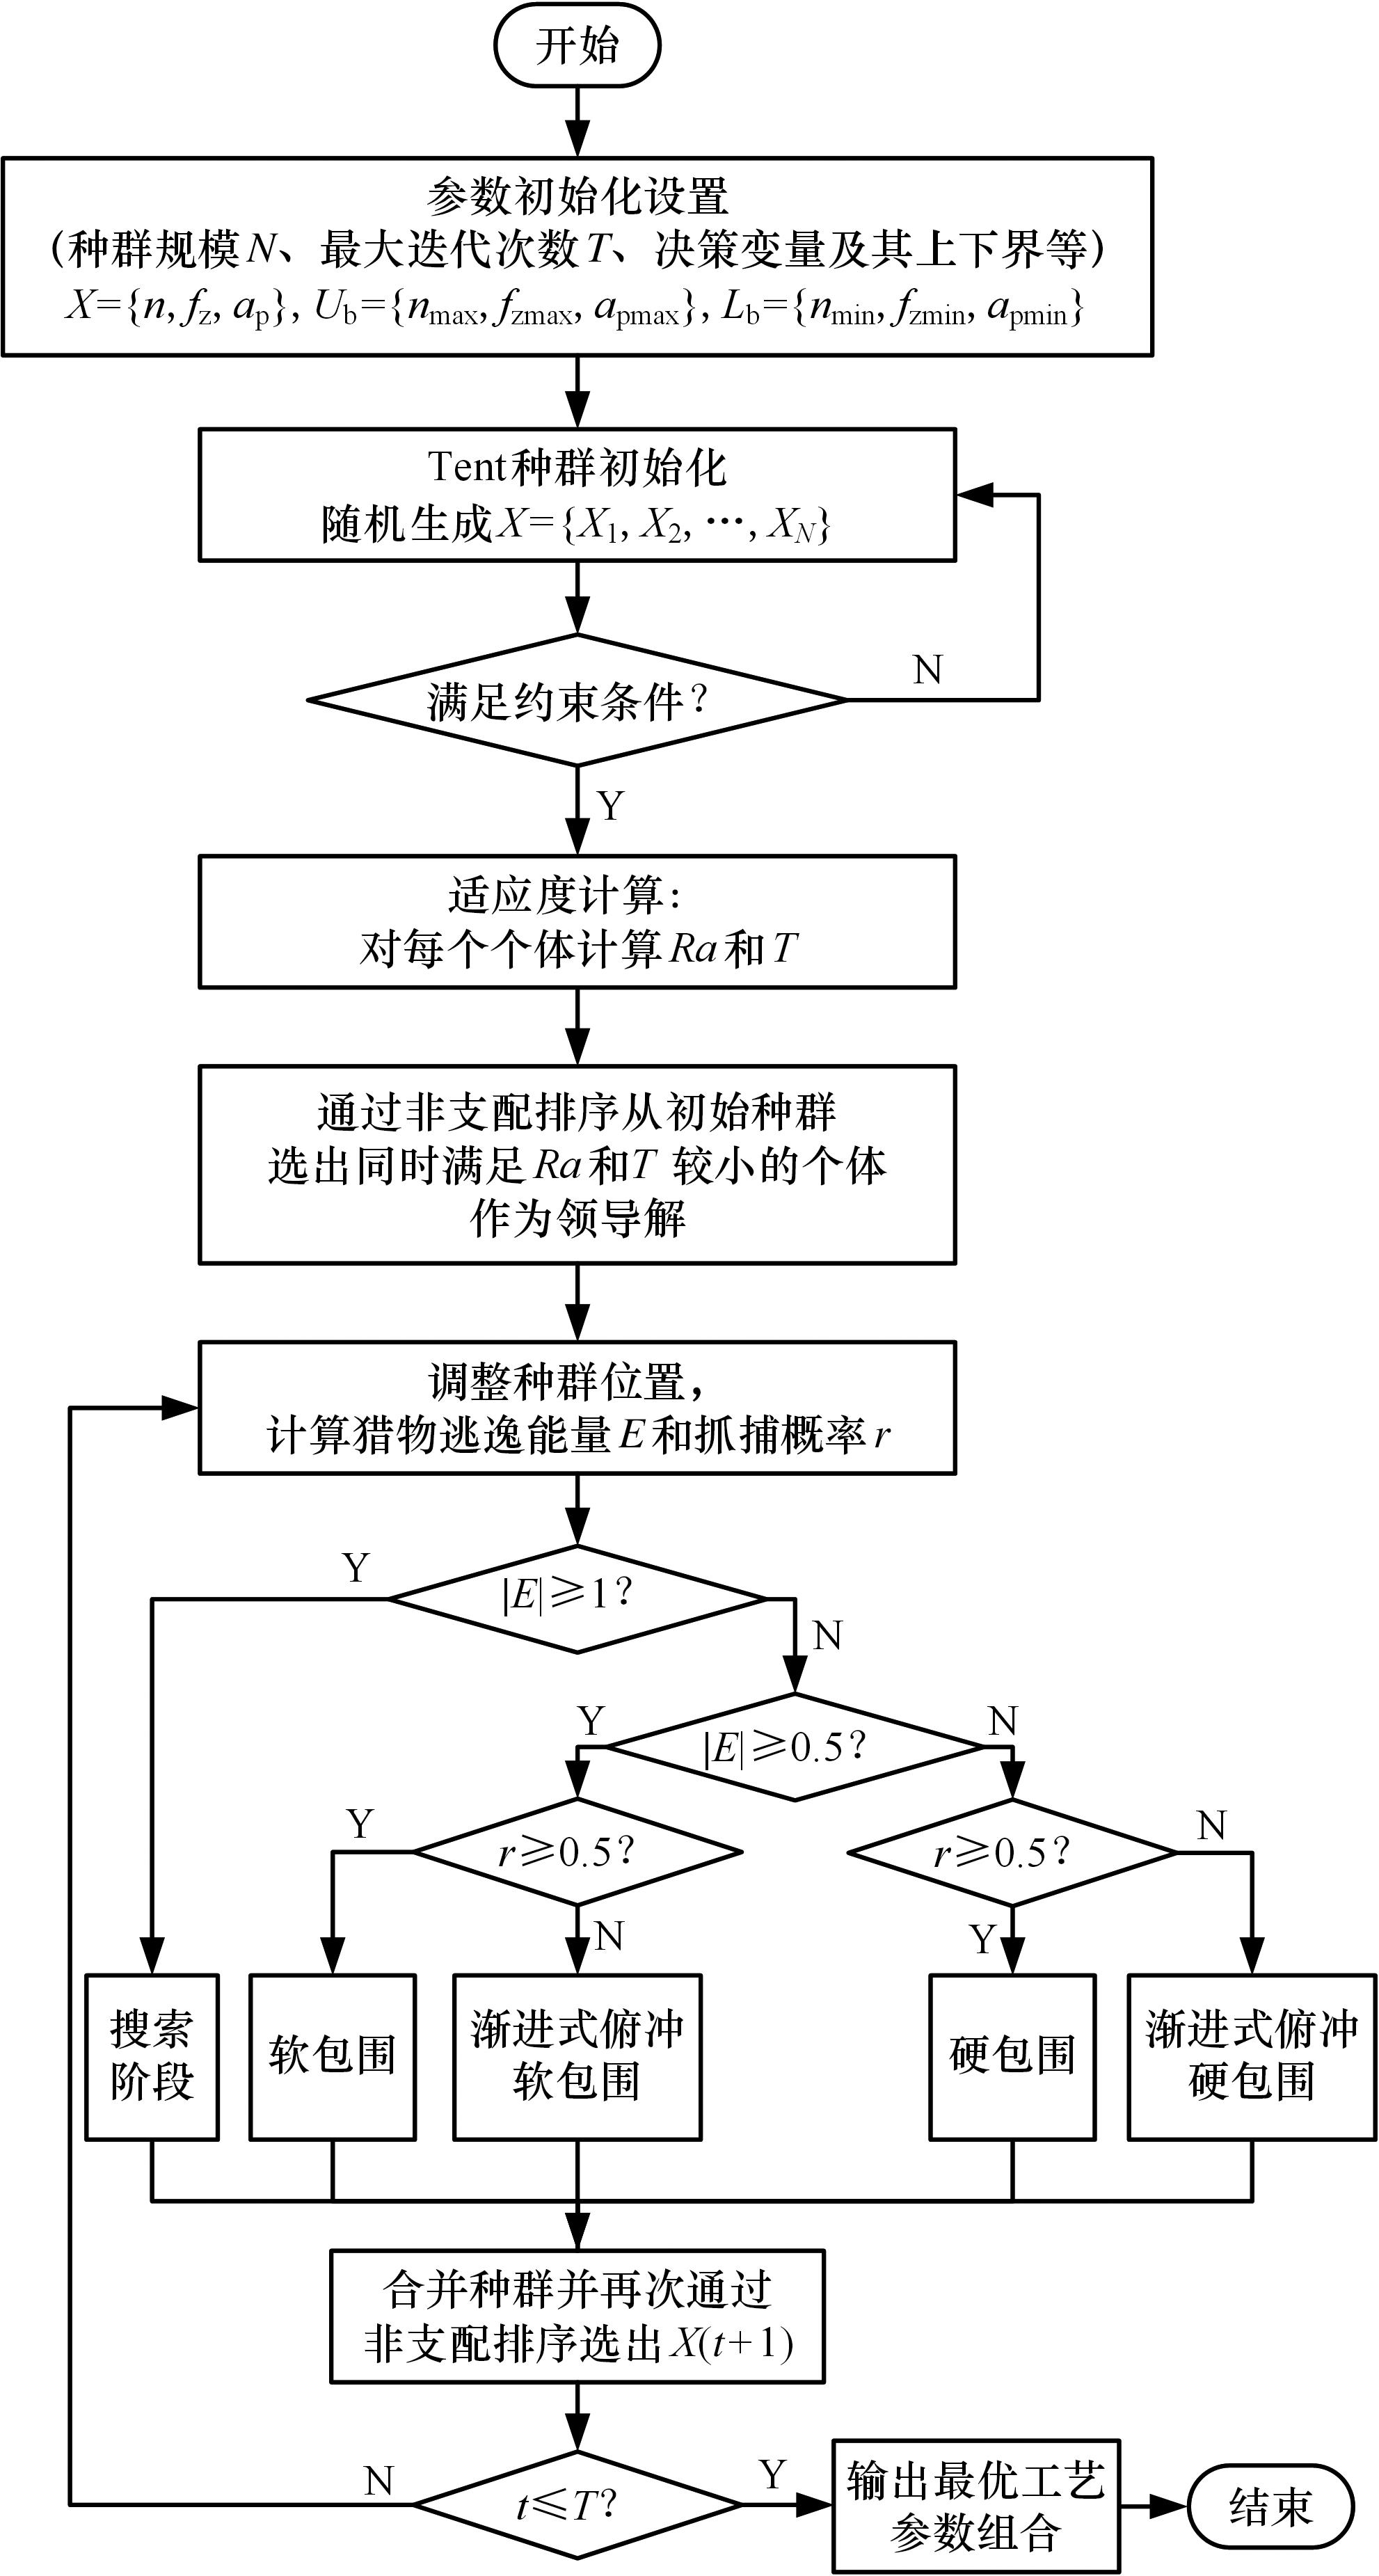
图5 TC-MOHHO算法流程图
Fig.5 Flowchart of the TC-MOHHO
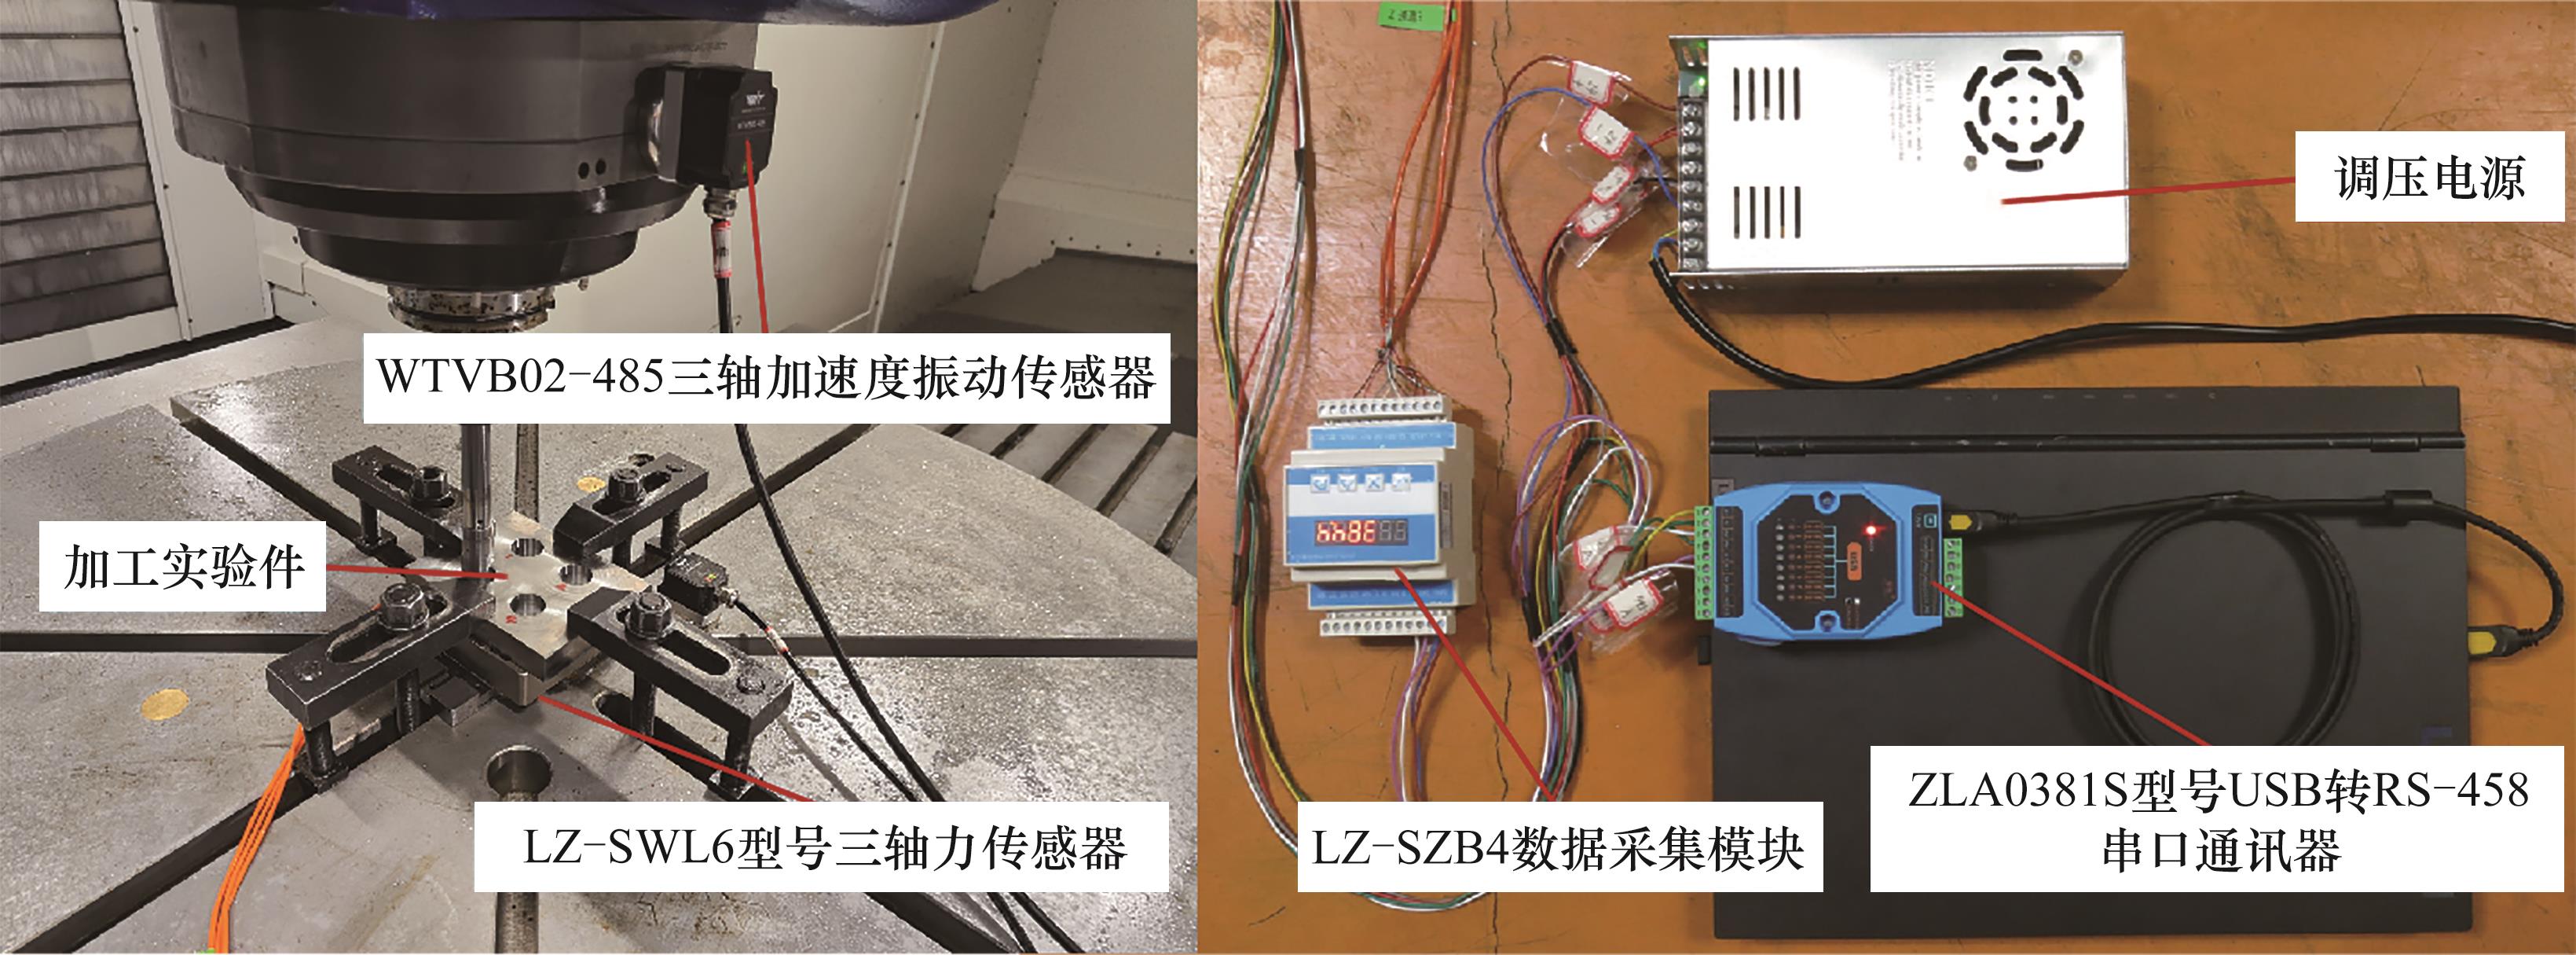
图6 数据采集设备设置
Fig.6 Data acquisition equipment setup
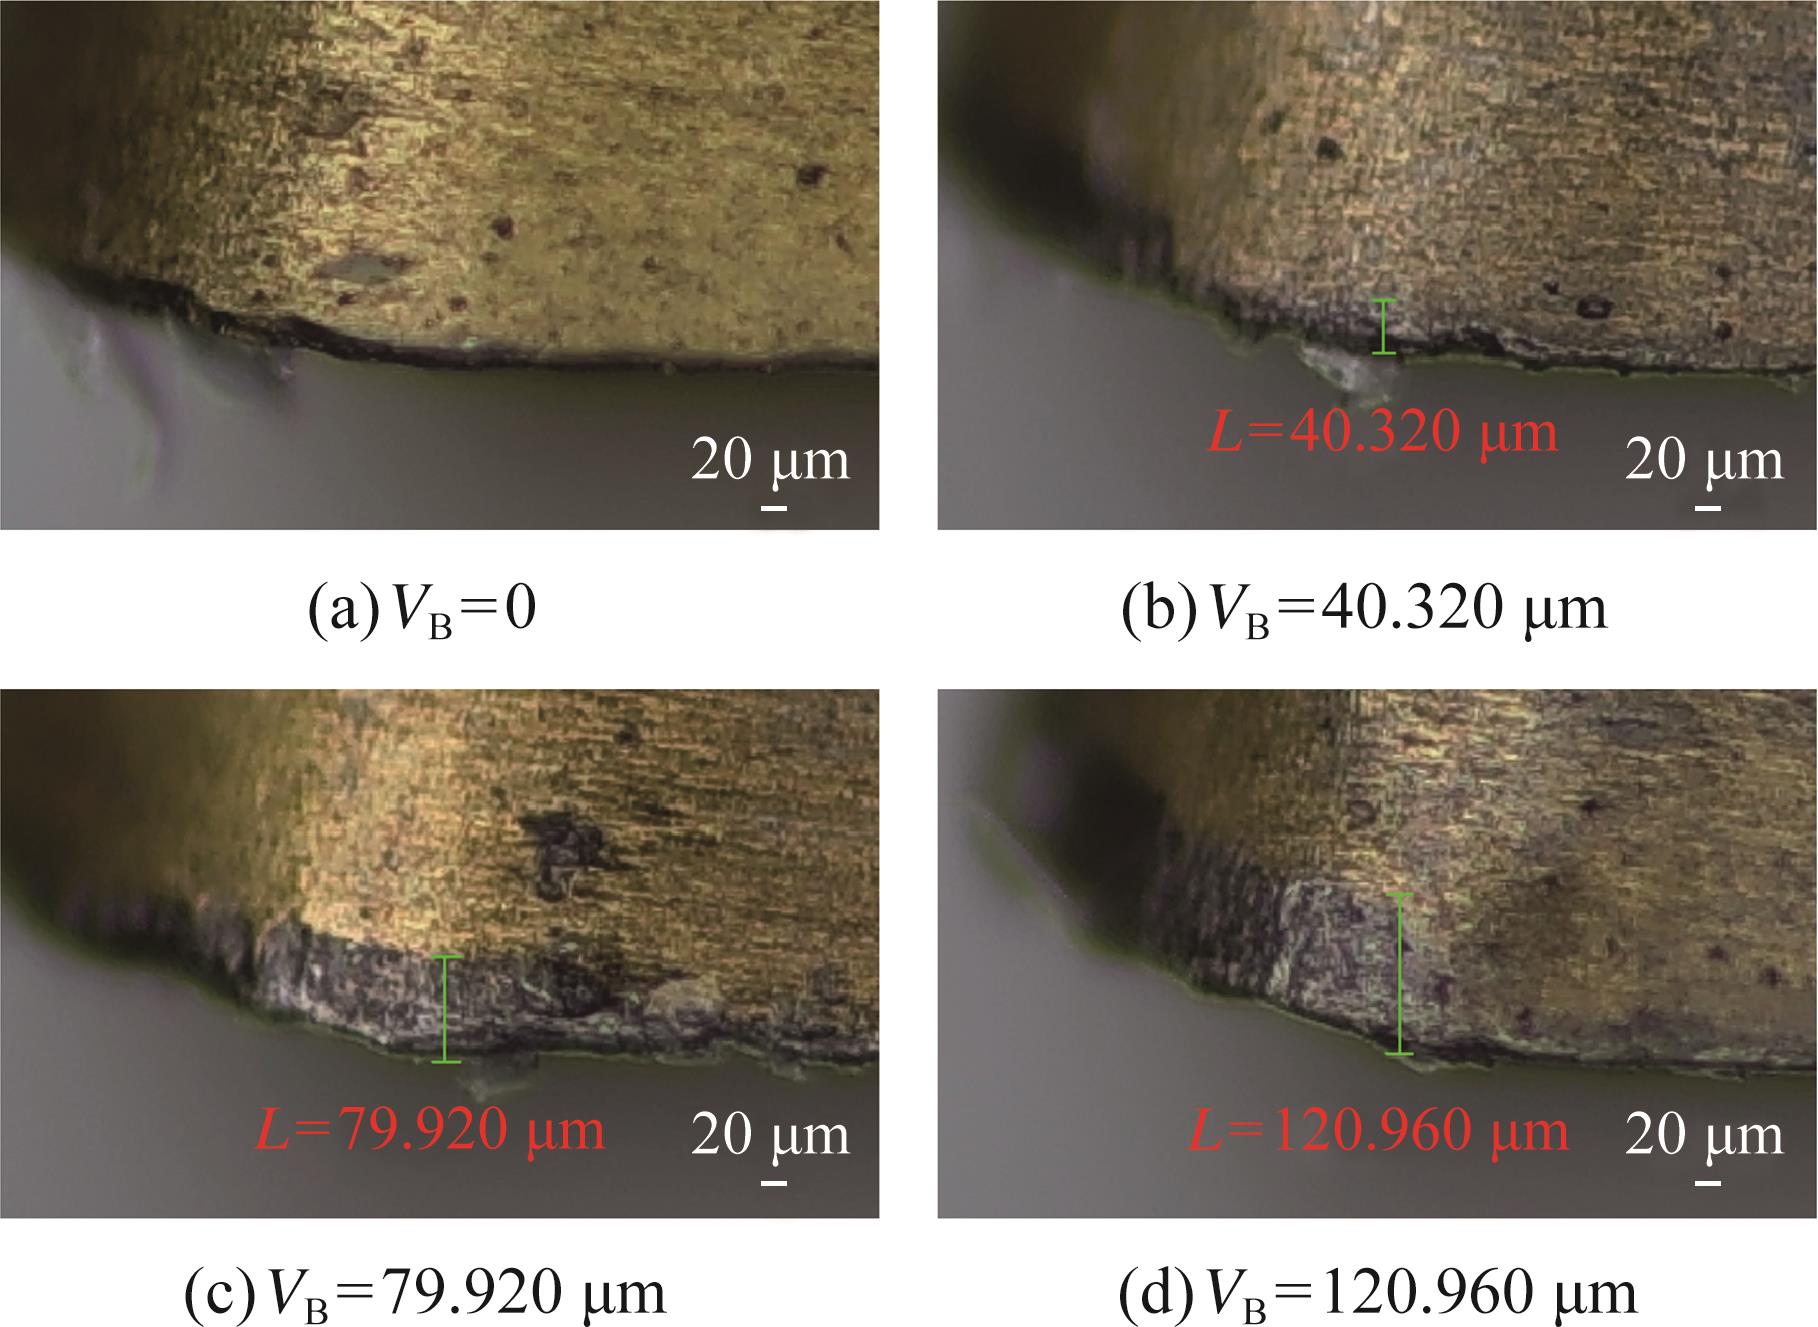
图7 工业相机下的刀具磨损
Fig.7 Tool wear captured by industrial cameras
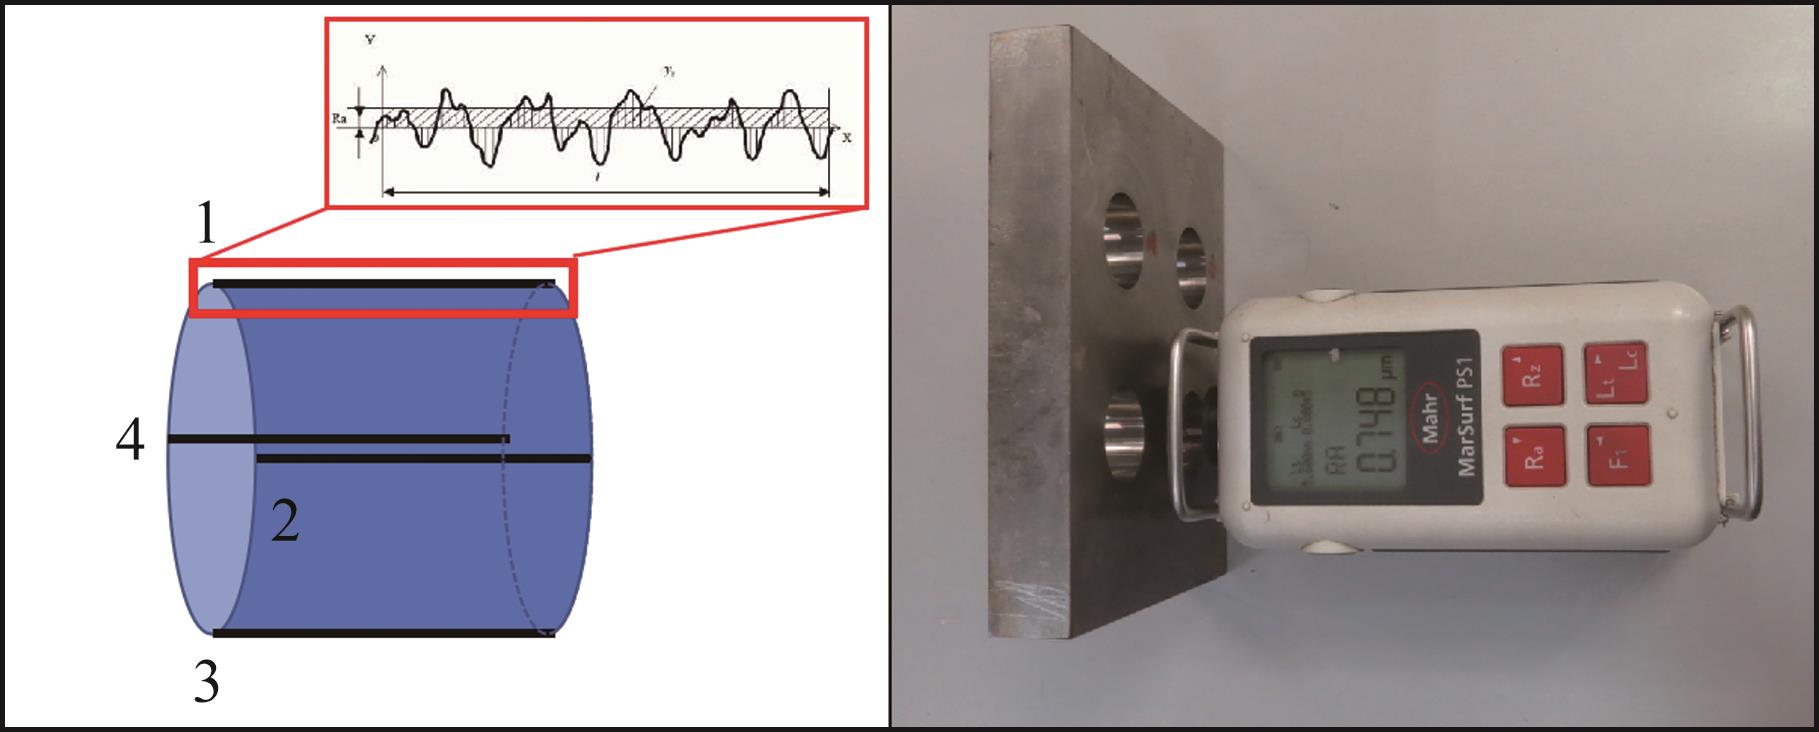
图8 镗孔表面粗糙度测量
Fig. 8 Measurement of boring surface roughness
| 因素水平 | n/(r·min | fz/mm | ap/mm |
|---|---|---|---|
| 1 | 130 | 0.05 | 0.025 |
| 2 | 240 | 0.1 | 0.055 |
| 3 | 350 | 0.15 | 0.085 |
表1 刀具磨损监测实验各因素水平表
Tab. 1 Factor level table for the tool wear monitoring experiment
| 因素水平 | n/(r·min | fz/mm | ap/mm |
|---|---|---|---|
| 1 | 130 | 0.05 | 0.025 |
| 2 | 240 | 0.1 | 0.055 |
| 3 | 350 | 0.15 | 0.085 |
| 序号 | 镗孔个数s | n/(r·min | fz/mm | ap/mm | VB /μm |
|---|---|---|---|---|---|
| 1 | 4 | 130 | 0.05 | 0.085 | 16.368 |
| 2 | 8 | 130 | 0.05 | 0.085 | 22.812 |
| 3 | 12 | 130 | 0.05 | 0.085 | 28.393 |
| ︙ | ︙ | ︙ | ︙ | ︙ | ︙ |
| 53 | 20 | 350 | 0.05 | 0.055 | 30.455 |
| 54 | 24 | 350 | 0.05 | 0.055 | 32.695 |
| 55 | 28 | 350 | 0.05 | 0.055 | 34.286 |
| ︙ | ︙ | ︙ | ︙ | ︙ | ︙ |
| 106 | 40 | 130 | 0.1 | 0.085 | 59.574 |
| 107 | 44 | 130 | 0.1 | 0.085 | 69.255 |
| 108 | 48 | 130 | 0.1 | 0.085 | 79.662 |
表2 部分刀具磨损监测实验结果
Tab. 2 Selected tool wear monitoring experiment results
| 序号 | 镗孔个数s | n/(r·min | fz/mm | ap/mm | VB /μm |
|---|---|---|---|---|---|
| 1 | 4 | 130 | 0.05 | 0.085 | 16.368 |
| 2 | 8 | 130 | 0.05 | 0.085 | 22.812 |
| 3 | 12 | 130 | 0.05 | 0.085 | 28.393 |
| ︙ | ︙ | ︙ | ︙ | ︙ | ︙ |
| 53 | 20 | 350 | 0.05 | 0.055 | 30.455 |
| 54 | 24 | 350 | 0.05 | 0.055 | 32.695 |
| 55 | 28 | 350 | 0.05 | 0.055 | 34.286 |
| ︙ | ︙ | ︙ | ︙ | ︙ | ︙ |
| 106 | 40 | 130 | 0.1 | 0.085 | 59.574 |
| 107 | 44 | 130 | 0.1 | 0.085 | 69.255 |
| 108 | 48 | 130 | 0.1 | 0.085 | 79.662 |
| 卷积层 | 卷积核个数 | 卷积核大小 | 输入通道数 | 激活函数 |
|---|---|---|---|---|
| C1 | 16 | 3 | 6 | ReLU |
| C2 | 64 | 3 | 16 | ReLU |
| C3 | 128 | 3 | 64 | ReLU |
| C4 | 64 | 3 | 128 | ReLU |
表3 卷积层参数
Tab.3 Parameters of the convolutional layers
| 卷积层 | 卷积核个数 | 卷积核大小 | 输入通道数 | 激活函数 |
|---|---|---|---|---|
| C1 | 16 | 3 | 6 | ReLU |
| C2 | 64 | 3 | 16 | ReLU |
| C3 | 128 | 3 | 64 | ReLU |
| C4 | 64 | 3 | 128 | ReLU |
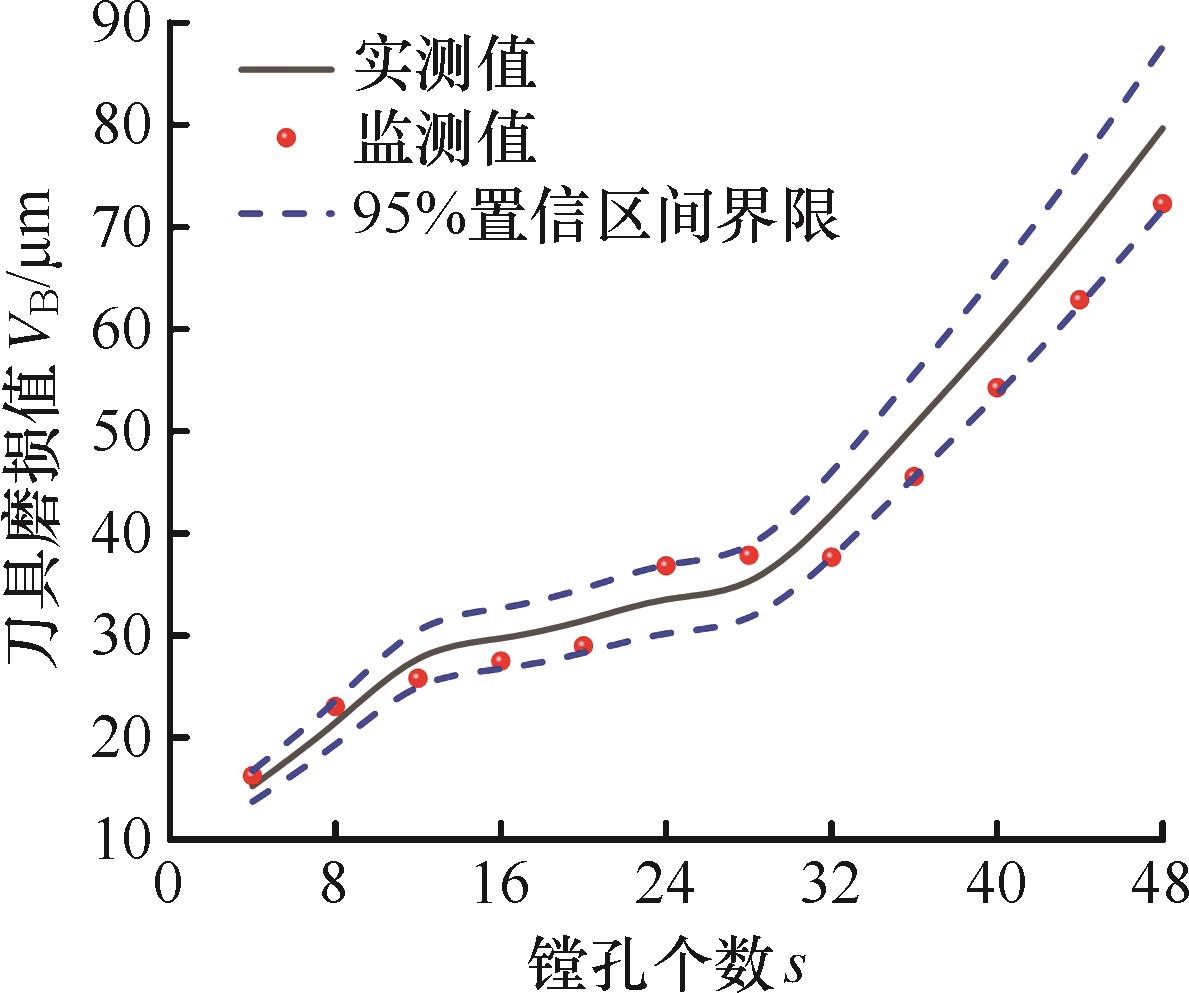
图9 测试集的刀具磨损监测效果
Fig.9 Effectiveness of tool wear monitoring for test set
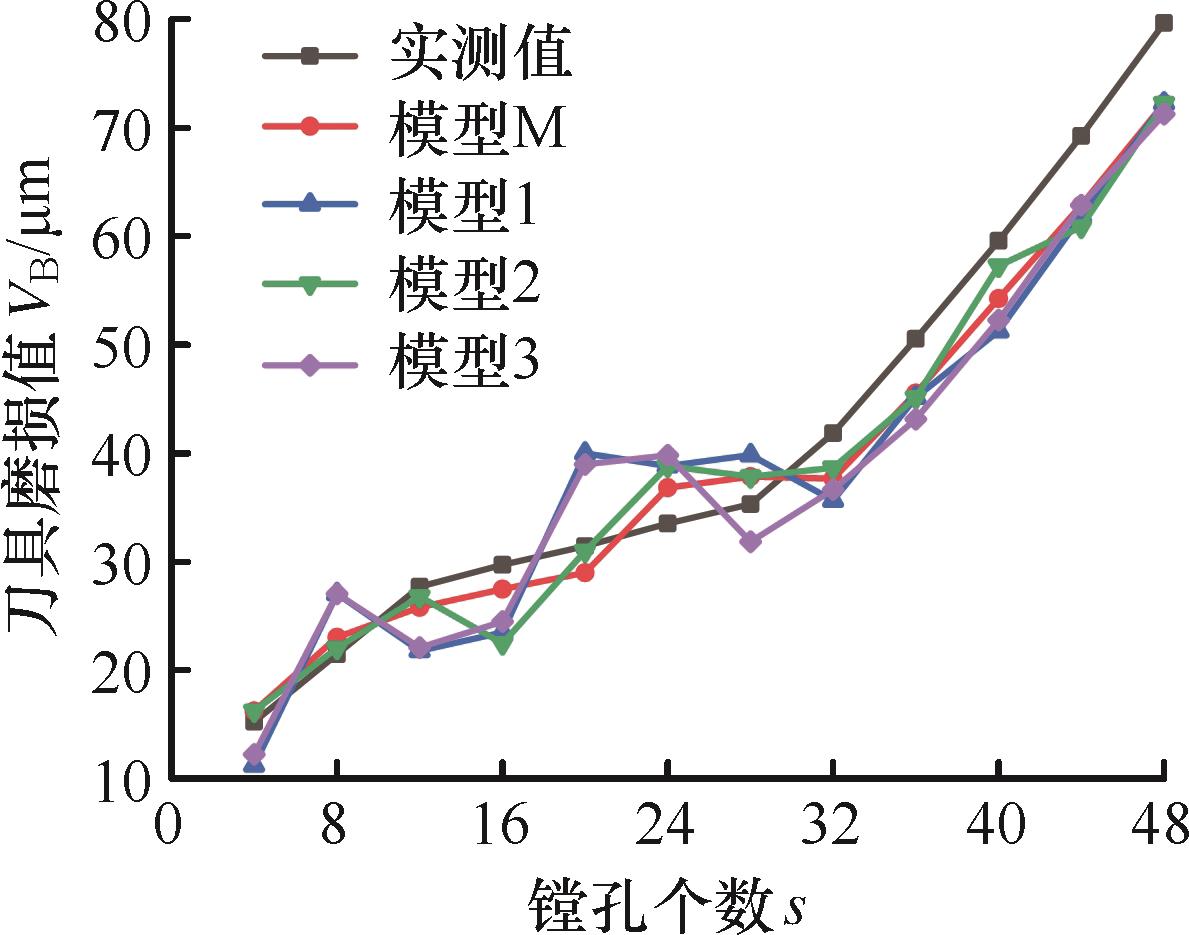
图10 各模型在测试集的刀具磨损监测结果对比
Fig.10 Comparison of tool wear monitoring results across different models in the test set
| 模型 | R2 | RMSE值 | MAPE值 | MAE值 |
|---|---|---|---|---|
| 模型M | 0.9527 | 4.0981 | 0.0836 | 3.6042 |
| 模型1 | 0.8854 | 6.3767 | 0.1746 | 6.2291 |
| 模型2 | 0.8934 | 6.1487 | 0.1625 | 5.9490 |
| 模型3 | 0.9392 | 4.6447 | 0.0873 | 3.7225 |
表4 各刀具磨损监测模型的评价指标
Tab.4 Evaluation indexes of each tool wear monitoring model
| 模型 | R2 | RMSE值 | MAPE值 | MAE值 |
|---|---|---|---|---|
| 模型M | 0.9527 | 4.0981 | 0.0836 | 3.6042 |
| 模型1 | 0.8854 | 6.3767 | 0.1746 | 6.2291 |
| 模型2 | 0.8934 | 6.1487 | 0.1625 | 5.9490 |
| 模型3 | 0.9392 | 4.6447 | 0.0873 | 3.7225 |
| 序号 | n/(r·min | fz/mm | ap/mm | VBM/μm | Ra/μm |
|---|---|---|---|---|---|
| 1 | 130 | 0.05 | 0.025 | 9.832 | 0.339 |
| 2 | 130 | 0.05 | 0.055 | 11.304 | 0.363 |
| 3 | 130 | 0.05 | 0.085 | 11.113 | 0.584 |
| … | … | … | … | … | … |
| 53 | 130 | 0.10 | 0.025 | 79.534 | 0.648 |
| 54 | 130 | 0.10 | 0.055 | 82.329 | 0.652 |
| 55 | 130 | 0.10 | 0.085 | 86.421 | 0.842 |
| … | … | … | … | … | … |
| 106 | 350 | 0.15 | 0.025 | 118.234 | 1.852 |
| 107 | 350 | 0.15 | 0.055 | 125.324 | 2.298 |
| 108 | 350 | 0.15 | 0.085 | 131.421 | 2.574 |
表5 部分表面粗糙度预测实验结果
Tab.5 Selected surface roughness prediction experiment results
| 序号 | n/(r·min | fz/mm | ap/mm | VBM/μm | Ra/μm |
|---|---|---|---|---|---|
| 1 | 130 | 0.05 | 0.025 | 9.832 | 0.339 |
| 2 | 130 | 0.05 | 0.055 | 11.304 | 0.363 |
| 3 | 130 | 0.05 | 0.085 | 11.113 | 0.584 |
| … | … | … | … | … | … |
| 53 | 130 | 0.10 | 0.025 | 79.534 | 0.648 |
| 54 | 130 | 0.10 | 0.055 | 82.329 | 0.652 |
| 55 | 130 | 0.10 | 0.085 | 86.421 | 0.842 |
| … | … | … | … | … | … |
| 106 | 350 | 0.15 | 0.025 | 118.234 | 1.852 |
| 107 | 350 | 0.15 | 0.055 | 125.324 | 2.298 |
| 108 | 350 | 0.15 | 0.085 | 131.421 | 2.574 |
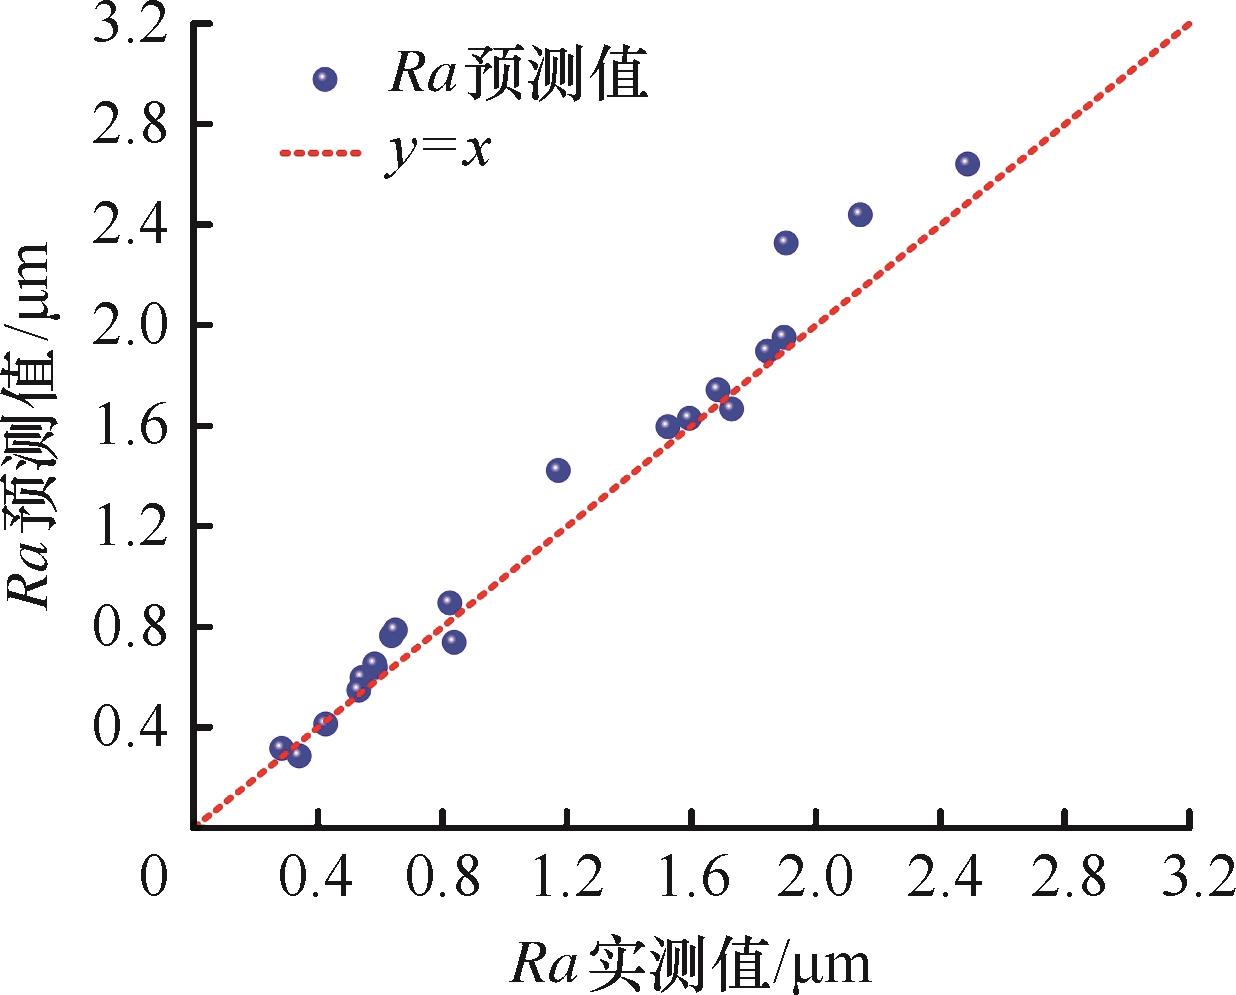
图11 表面粗糙度预测效果
Fig.11 Effectiveness of surface roughness prediction
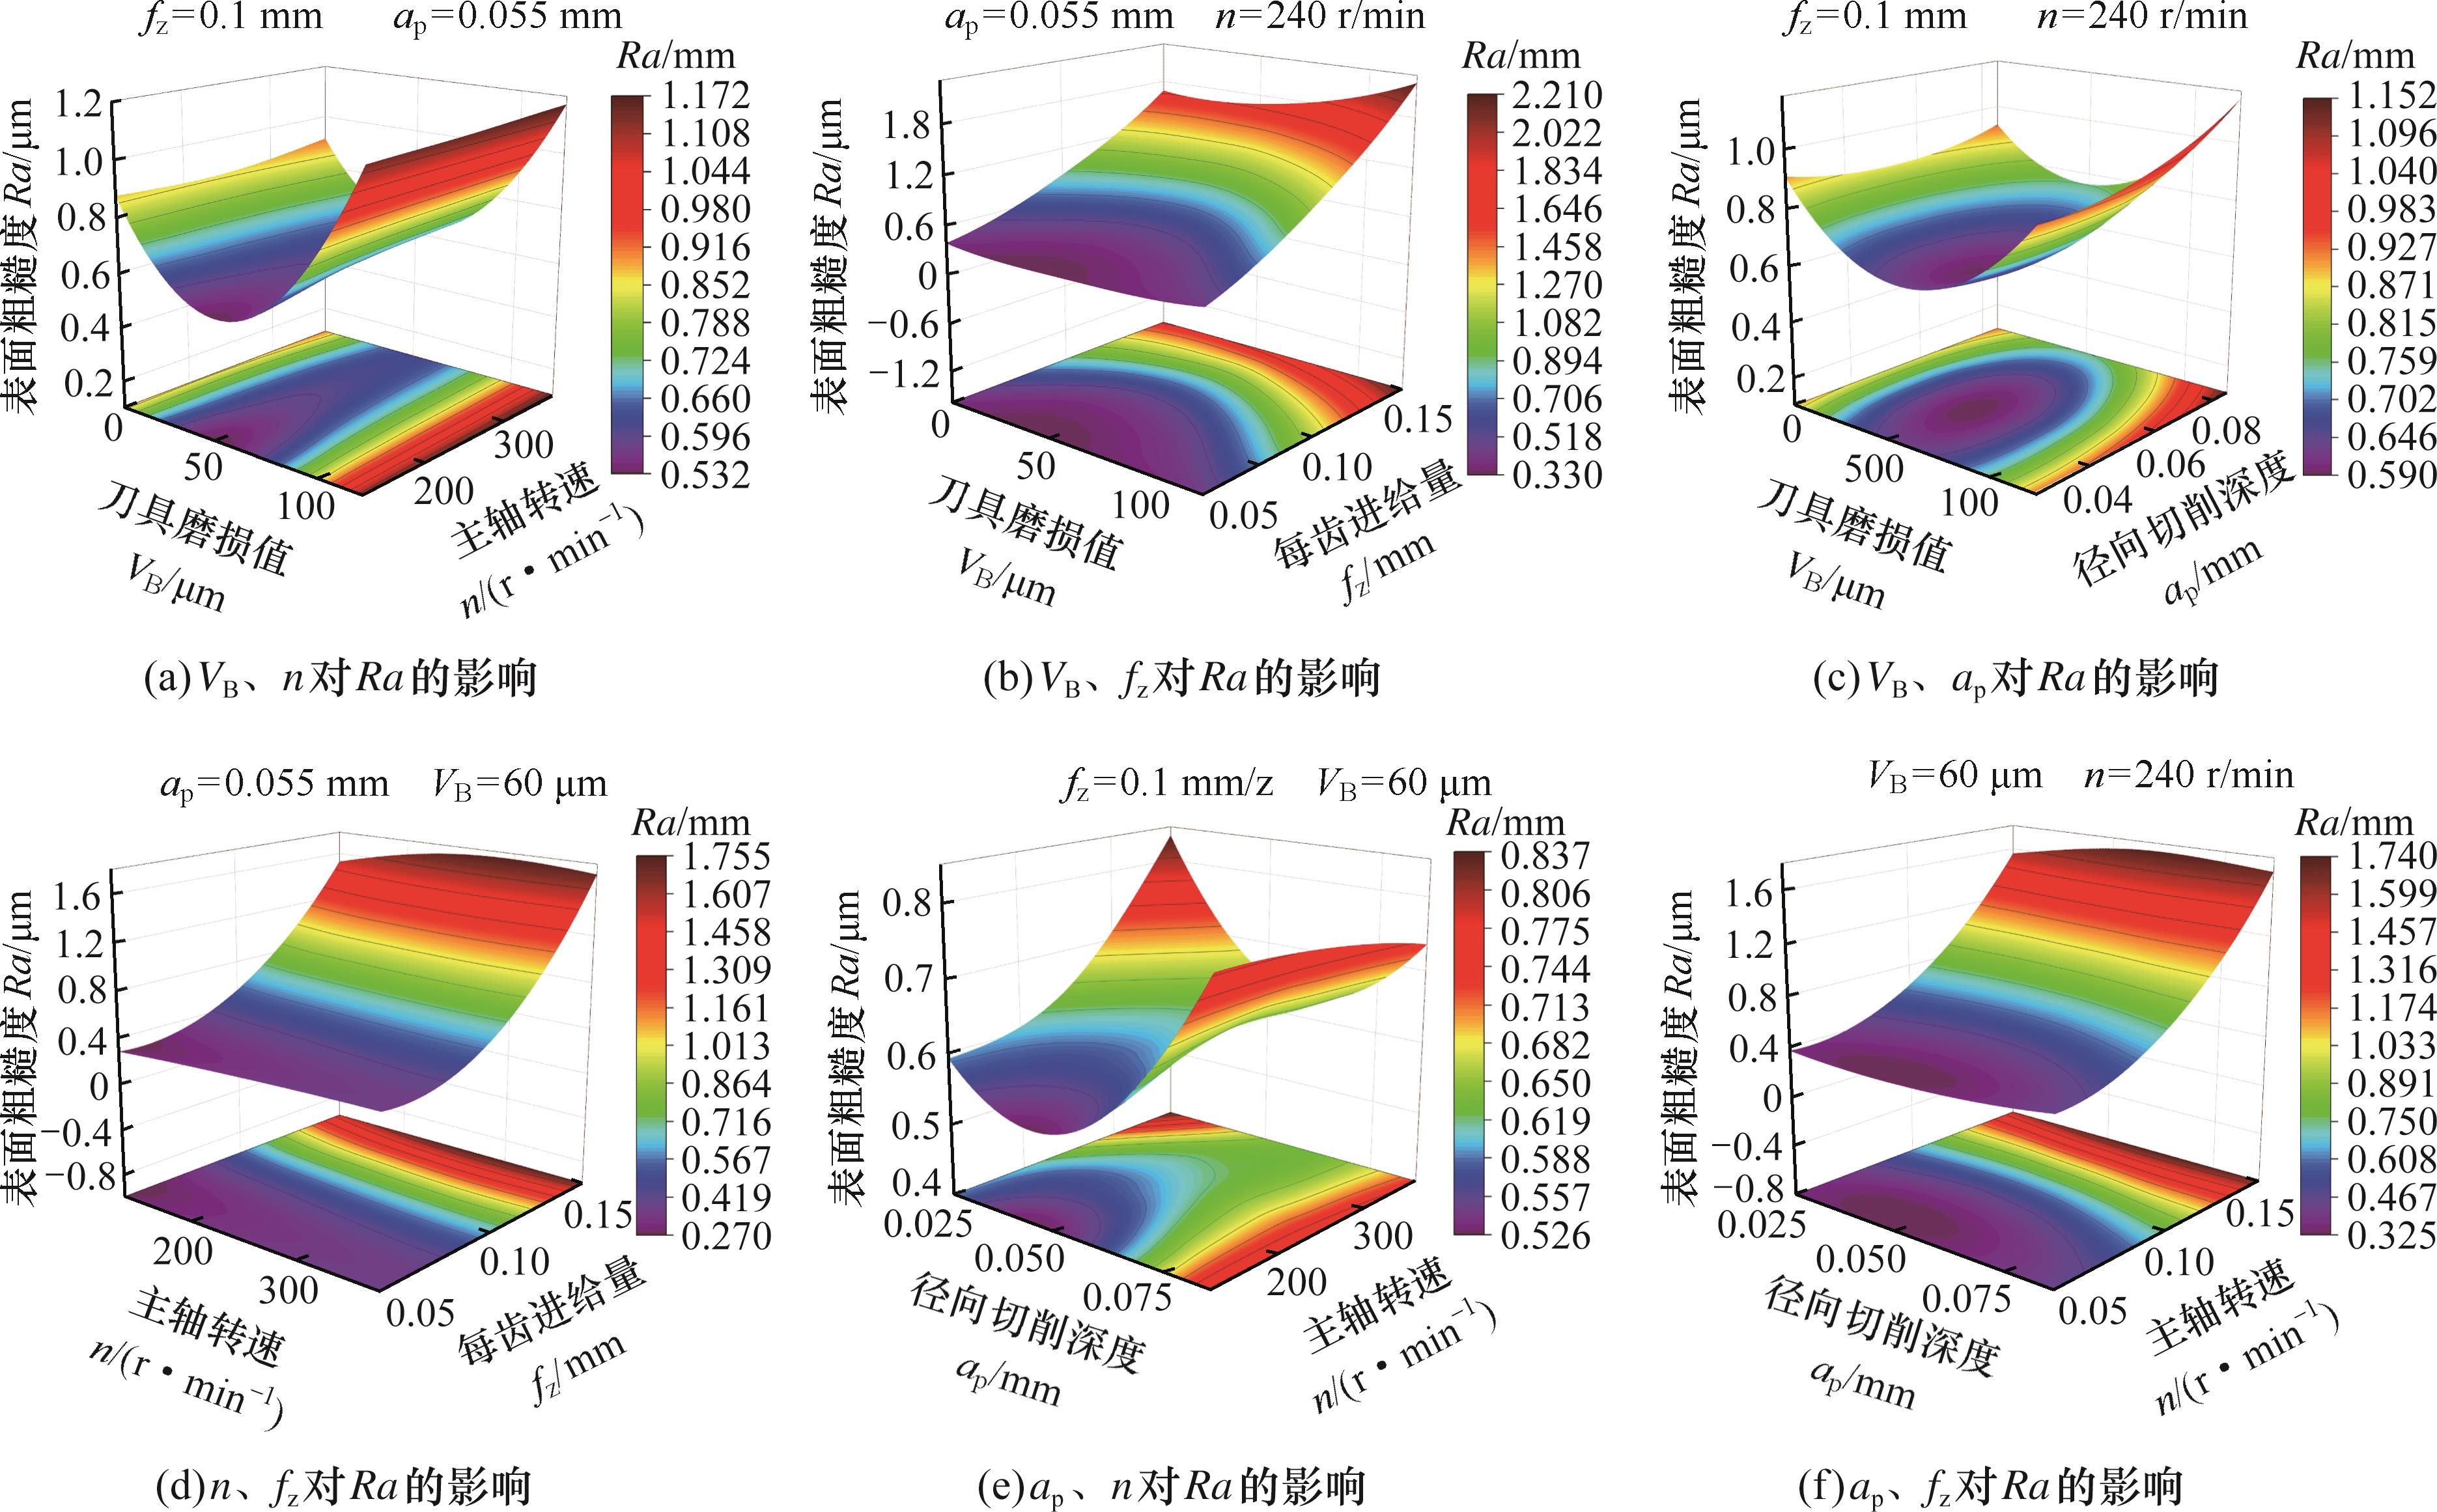
图12 刀具磨损和工艺参数对表面粗糙度的影响规律
Fig.12 The influence of tool wear and process parameters on surface roughness
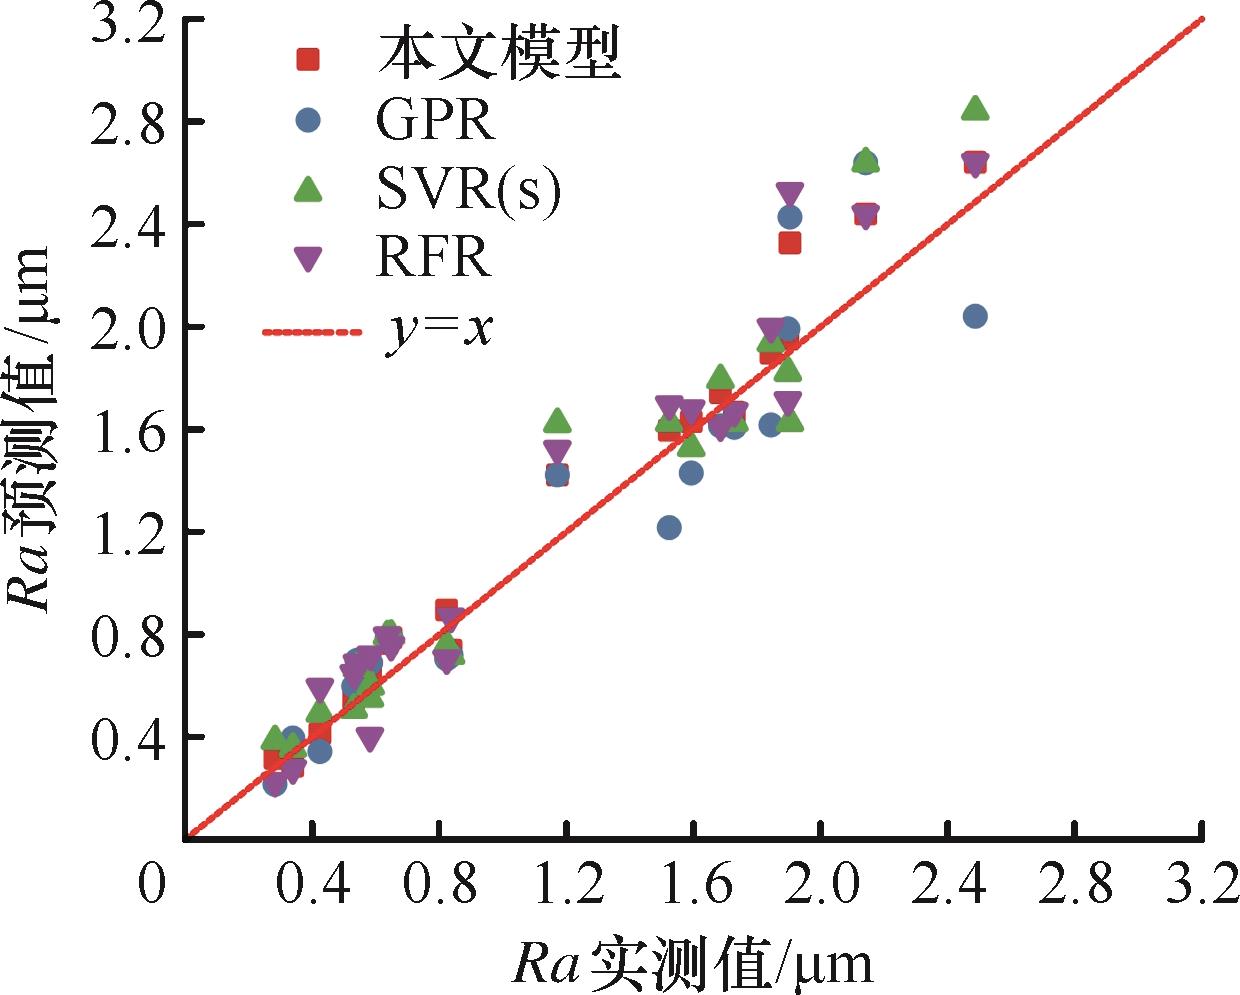
图13 各模型在测试集的表面粗糙度预测结果对比
Fig.13 Comparison of surface roughness prediction results across different models in the test set
| 模型 | R2 | RMSE值 | MAPE值 | MAE值 |
|---|---|---|---|---|
| 本文模型 | 0.953 | 0.145 | 0.100 | 0.105 |
| SVR(s)模型 | 0.881 | 0.231 | 0.172 | 0.184 |
| GPR模型 | 0.917 | 0.195 | 0.136 | 0.143 |
| RFR模型 | 0.904 | 0.207 | 0.175 | 0.164 |
表6 各表面粗糙度预测模型的评价指标
Tab.6 Evaluation indexes of each surface roughness prediction model
| 模型 | R2 | RMSE值 | MAPE值 | MAE值 |
|---|---|---|---|---|
| 本文模型 | 0.953 | 0.145 | 0.100 | 0.105 |
| SVR(s)模型 | 0.881 | 0.231 | 0.172 | 0.184 |
| GPR模型 | 0.917 | 0.195 | 0.136 | 0.143 |
| RFR模型 | 0.904 | 0.207 | 0.175 | 0.164 |
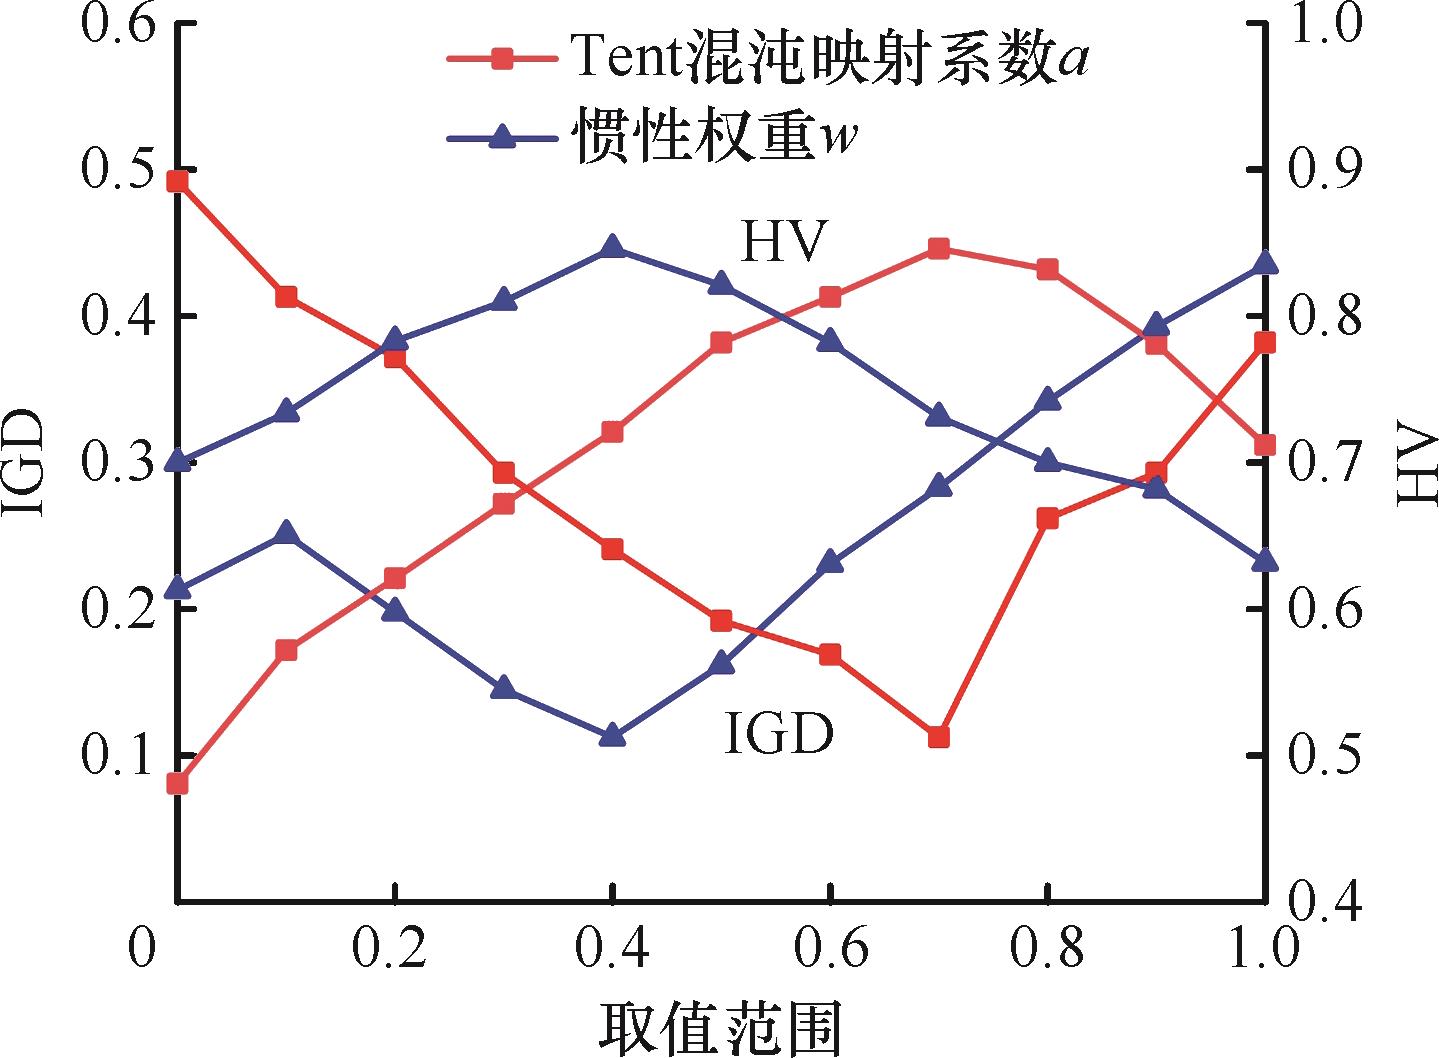
图14 部分算法调参结果
Fig.14 Partial algorithm parameter adjustment result
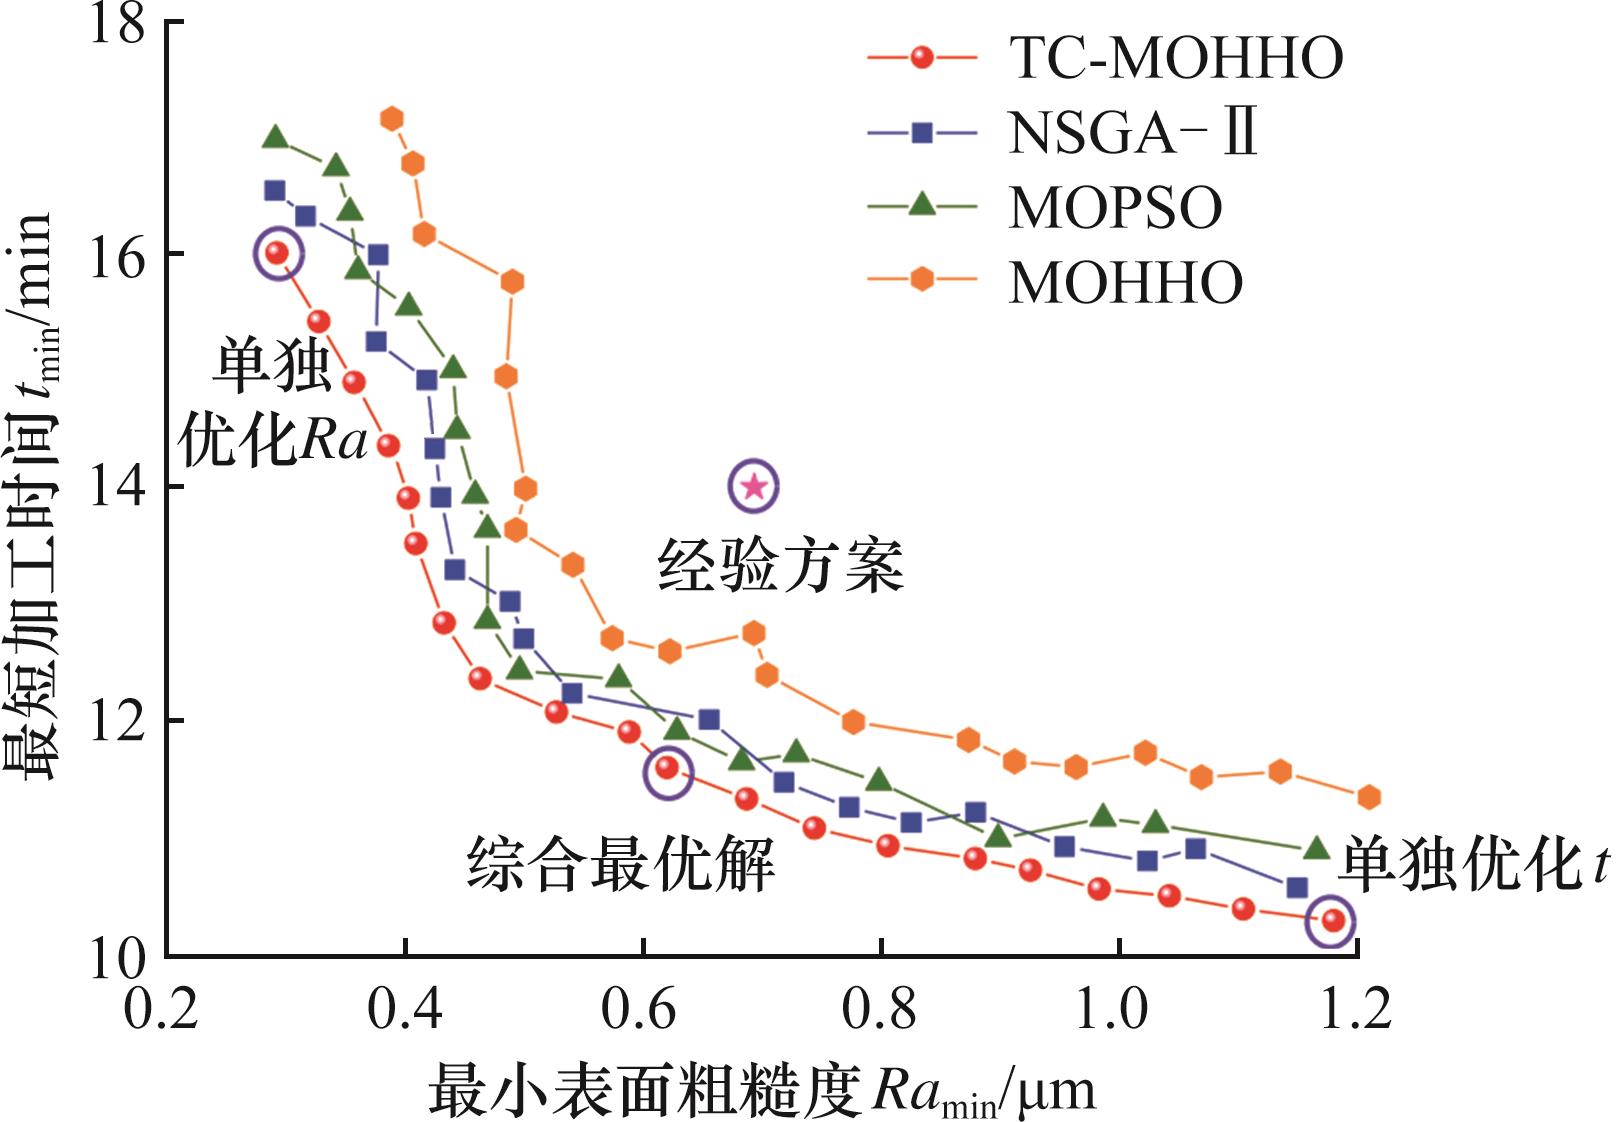
图15 各算法Pareto解集对比
Fig.15 Comparison of Pareto solution sets of various algorithms
| Pareto解 | Ra/μm | t/min | 欧氏距离D | 排名 |
|---|---|---|---|---|
| 1 | 0.292 | 16 | 0.775 | 20 |
| 2 | 0.327 | 15.4 | 0.694 | 19 |
| 3 | 0.357 | 14.9 | 0.627 | 17 |
| 4 | 0.389 | 14.4 | 0.561 | 15 |
| 5 | 0.402 | 13.9 | 0.495 | 13 |
| 6 | 0.409 | 13.5 | 0.443 | 10 |
| 7 | 0.432 | 12.8 | 0.354 | 7 |
| 8 | 0.463 | 12.4 | 0.310 | 4 |
| 9 | 0.527 | 12.1 | 0.296 | 2 |
| 10 | 0.588 | 11.9 | 0.303 | 3 |
| 11 | 0.619 | 11.6 | 0.292 | 1 |
| 12 | 0.686 | 11.3 | 0.312 | 5 |
| 13 | 0.744 | 11.1 | 0.340 | 6 |
| 14 | 0.806 | 10.9 | 0.375 | 8 |
| 15 | 0.879 | 10.8 | 0.424 | 9 |
| 16 | 0.925 | 10.7 | 0.454 | 11 |
| 17 | 0.983 | 10.6 | 0.494 | 12 |
| 18 | 1.042 | 10.5 | 0.535 | 14 |
| 19 | 1.104 | 10.4 | 0.578 | 16 |
| 20 | 1.180 | 10.3 | 0.632 | 18 |
表7 各Pareto解的具体数值
Tab.7 The specific values of each Pareto solution
| Pareto解 | Ra/μm | t/min | 欧氏距离D | 排名 |
|---|---|---|---|---|
| 1 | 0.292 | 16 | 0.775 | 20 |
| 2 | 0.327 | 15.4 | 0.694 | 19 |
| 3 | 0.357 | 14.9 | 0.627 | 17 |
| 4 | 0.389 | 14.4 | 0.561 | 15 |
| 5 | 0.402 | 13.9 | 0.495 | 13 |
| 6 | 0.409 | 13.5 | 0.443 | 10 |
| 7 | 0.432 | 12.8 | 0.354 | 7 |
| 8 | 0.463 | 12.4 | 0.310 | 4 |
| 9 | 0.527 | 12.1 | 0.296 | 2 |
| 10 | 0.588 | 11.9 | 0.303 | 3 |
| 11 | 0.619 | 11.6 | 0.292 | 1 |
| 12 | 0.686 | 11.3 | 0.312 | 5 |
| 13 | 0.744 | 11.1 | 0.340 | 6 |
| 14 | 0.806 | 10.9 | 0.375 | 8 |
| 15 | 0.879 | 10.8 | 0.424 | 9 |
| 16 | 0.925 | 10.7 | 0.454 | 11 |
| 17 | 0.983 | 10.6 | 0.494 | 12 |
| 18 | 1.042 | 10.5 | 0.535 | 14 |
| 19 | 1.104 | 10.4 | 0.578 | 16 |
| 20 | 1.180 | 10.3 | 0.632 | 18 |
| 优化方案 | n/(r·min | fz/mm | ap/mm | Ra/μm | t/min |
|---|---|---|---|---|---|
综合优化 Ra&T | 242 | 0.068 | 0.075 | 0.619 | 11.6 |
| 单独优化Ra | 202 | 0.065 | 0.025 | 0.292 | 16 |
| 单独优化T | 346 | 0.146 | 0.078 | 1.180 | 10.3 |
| 经验方案 | 216 | 0.093 | 0.03 | 0.693 | 14 |
表8 优化结果对比
Tab.8 Comparison of optimization results
| 优化方案 | n/(r·min | fz/mm | ap/mm | Ra/μm | t/min |
|---|---|---|---|---|---|
综合优化 Ra&T | 242 | 0.068 | 0.075 | 0.619 | 11.6 |
| 单独优化Ra | 202 | 0.065 | 0.025 | 0.292 | 16 |
| 单独优化T | 346 | 0.146 | 0.078 | 1.180 | 10.3 |
| 经验方案 | 216 | 0.093 | 0.03 | 0.693 | 14 |
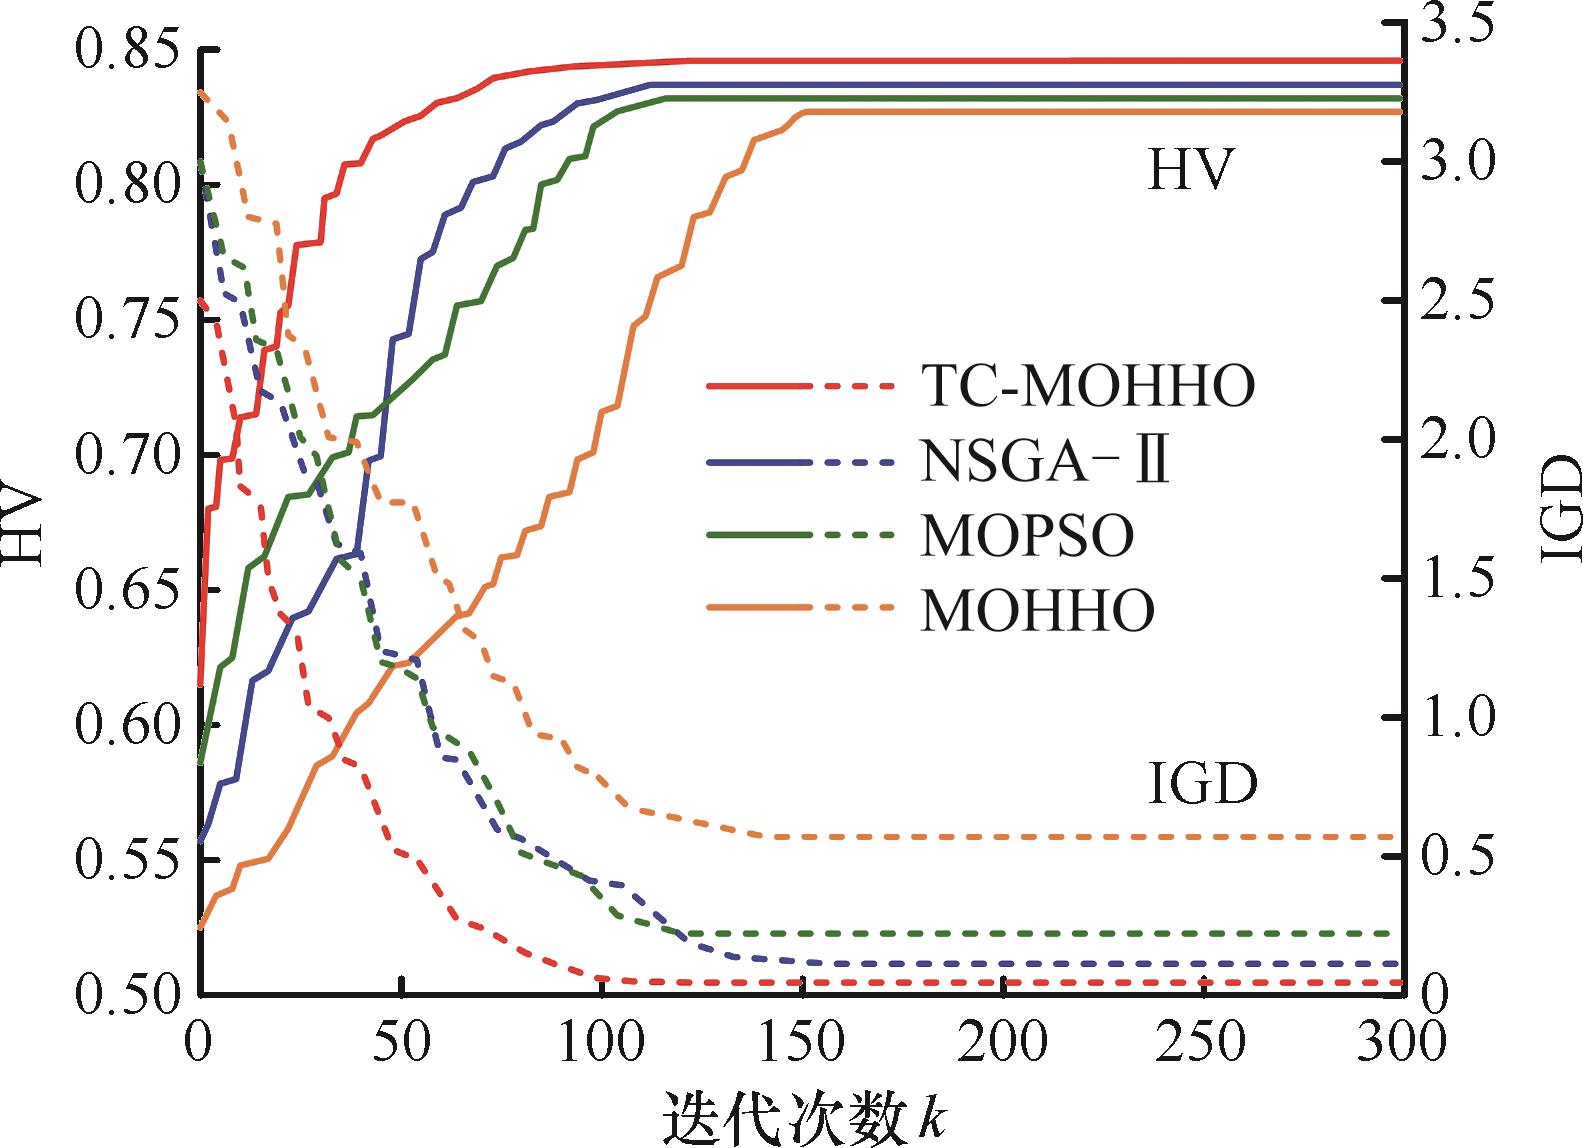
图16 IGD和HV指标结果
Fig. 16 The results of IGD and HV metric
方 案 | Ra优化 结果/μm | Ra实验 结果/μm | 误差/% | t优化 结果/min | t实验 结果/min | 误差/% |
|---|---|---|---|---|---|---|
| 1 | 0.619 | 0.667 | 7.75 | 11.6 | 13.3 | 14.66 |
| 2 | 0.292 | 0.318 | 8.90 | 16 | 18.3 | 14.38 |
| 3 | 1.180 | 1.287 | 9.07 | 10.3 | 11.8 | 14.56 |
表9 优化结果与实验结果对比
Tab.9 Comparison of optimization and experimental
方 案 | Ra优化 结果/μm | Ra实验 结果/μm | 误差/% | t优化 结果/min | t实验 结果/min | 误差/% |
|---|---|---|---|---|---|---|
| 1 | 0.619 | 0.667 | 7.75 | 11.6 | 13.3 | 14.66 |
| 2 | 0.292 | 0.318 | 8.90 | 16 | 18.3 | 14.38 |
| 3 | 1.180 | 1.287 | 9.07 | 10.3 | 11.8 | 14.56 |
| [1] | 张美娟, 南海, 鞠忠强, 等. 航空铸造钛合金及其成型技术发展[J]. 航空材料学报, 2016, 36(3): 13-19. |
| ZHANG Meijuan, Hai NAN, JU Zhongqiang, et al. Aeronautical Cast Ti Alloy and Forming Technology Development[J]. Journal of Aeronautical Materials, 2016, 36(3): 13-19. | |
| [2] | ZHAO Mingli, XUE Boxi, LI Bohan, et al. Ensemble Learning with Support Vector Machines Algorithm for Surface Roughness Prediction in Longitudinal Vibratory Ultrasound-assisted Grinding[J]. Precision Engineering, 2024, 88: 382-400. |
| [3] | WANG Jingshu, CHEN Tao, KONG Dongdong. Knowledge-based Neural Network for Surface Roughness Prediction of Ball-end Milling[J]. Mechanical Systems and Signal Processing, 2023, 194: 110282. |
| [4] | CAO Huajun, LIU Lei, WU Bo, et al. Process Optimization of High-speed Dry Milling UD-CF/PEEK Laminates Using GA-BP Neural Network[J]. Composites Part B: Engineering, 2021, 221: 109034. |
| [5] | LIU Weichao, WANG Pengyu, YOU Youpeng. Surface Roughness Prediction Using Multi-source Heterogeneous Data and Bayesian Quantile Regression in Milling Process[J]. Journal of Manufacturing Processes, 2023, 95: 446-460. |
| [6] | CHENG Minghui, JIAO Li, YAN Pei, et al. Prediction and Evaluation of Surface Roughness with Hybrid Kernel Extreme Learning Machine and Monitored Tool Wear[J]. Journal of Manufacturing Processes, 2022, 84: 1541-1556. |
| [7] | WANG Yahui, WANG Yiwei, ZHENG Lianyu, et al. Online Surface Roughness Prediction for Assembly Interfaces of Vertical Tail Integrating Tool Wear under Variable Cutting Parameters[J]. Sensors, 2022, 22(5): 1991. |
| [8] | HE Zhaopeng, SHI Tielin, XUAN Jianping. Milling Tool Wear Prediction Using Multi-sensor Feature Fusion Based on Stacked Sparse Autoencoders[J]. Measurement, 2022, 190: 110719. |
| [9] | KUNTOĞLU M, SAĞLAM H. Investigation of Signal Behaviors for Sensor Fusion with Tool Condition Monitoring System in Turning[J]. Measurement, 2021, 173: 108582. |
| [10] | CAGGIANO A. Tool Wear Prediction in Ti-6Al-4V Machining through Multiple Sensor Monitoring and PCA Features Pattern Recognition[J]. Sensors, 2018, 18(3): 823. |
| [11] | RUDRAPATI R, PAL P K, BANDYOPADHYAY A. Modeling and Optimization of Machining Parameters in Cylindrical Grinding Process[J]. The International Journal of Advanced Manufacturing Technology, 2016, 82(9): 2167-2182. |
| [12] | LEONE C, GENNA S, TAGLIAFERRI F. Multiobjective Optimisation of Nanosecond Fiber Laser Milling of 2024 T3 Aluminium Alloy[J]. Journal of Manufacturing Processes, 2020, 57: 288-301. |
| [13] | JOSHI M, GHADAI R K, MADHU S, et al. Comparison of NSGA-II, MOALO and MODA for Multi-objective Optimization of Micro-Machining Processes[J]. Materials, 2021, 14(17): 5109. |
| [14] | 鄢威, 王欣怡, 张华, 等. 考虑切削能耗和表面质量的碳纤维增强树脂基复合材料加工工艺参数优化决策[J]. 中国机械工程, 2024, 35(10): 1834-1844. |
| YAN Wei, WANG Xinyi, ZHANG Hua, et al. Optimization Decision of CFRP Processing Parameters Considering Cutting Energy Consumption and Surface Quality[J]. China Mechanical Engineering, 2024, 35(10): 1834-1844. | |
| [15] | KIRANYAZ S, AVCI O, ABDELJABER O, et al. 1D Convolutional Neural Networks and Applications: a Survey[J]. Mechanical Systems and Signal Processing, 2021, 151: 107398. |
| [16] | VOITA E, TALBOT D, MOISEEV F, et al. Analyzing Multi-head Self-Attention: Specialized Heads Do the Heavy Lifting, the Rest Can Be Pruned[C]∥Proceedings of the 57th Annual Meeting of the Association for Computational Linguistics. ACL, 2019: 5797-5808. |
| [17] | XU Ziwei, LI Yanfeng, HUANG Hongzhong, et al. A Novel Method Based on CNN-BiGRU and AM Model for Bearing Fault Diagnosis[J]. Journal of Mechanical Science and Technology, 2024, 38(7): 3361-3369. |
| [18] | NAJM S M, PANITI I. Predict the Effects of Forming Tool Characteristics on Surface Roughness of Aluminum Foil Components Formed by SPIF Using ANN and SVR[J]. International Journal of Precision Engineering and Manufacturing, 2021, 22(1): 13-26. |
| [19] | ZHU Haitao, GENG Guoqian, YU Yang, et al. Probabilistic Analysis on Parametric Random Vibration of a Marine Riser Excited by Correlated Gaussian White Noises[J]. International Journal of Non-Linear Mechanics, 2020, 126: 103578. |
| [20] | YÜZGEÇ U, KUSOGLU M. Multi-objective Harris Hawks Optimizer for Multi-objective Optimization Problems[J]. BSEU Journal of Engineering Research and Technology, 2020, 1(1): 31-41. |
| [21] | ZHANG S J, TO S, WANG S J, et al. A Review of Surface Roughness Generation in Ultra-precision Machining[J]. International Journal of Machine Tools and Manufacture, 2015, 91: 76-95. |
| [22] | COELLO C A C, PULIDO G T, LECHUGA M S. Handling Multiple Objectives with Particle Swarm Optimization[J]. IEEE Transactions on Evolutionary Computation, 2004, 8(3): 256-279. |
| [1] | 郭淼现, 韩琛潼, 郭维诚, 丁子珊, 魏燕, 周金强. 考虑铣削静动态特性及时变刀具磨损的铣削稳定性判别方法[J]. 中国机械工程, 2026, 37(7): 1587-1594. |
| [2] | 孟博洋, 李众杰, 向福星, 李松, 周佳琪, 岳彩旭. 基于机器视觉的刀具磨损状态检测研究进展[J]. 中国机械工程, 2026, 37(6): 1426-1441. |
| [3] | 张曦, 朱红, 张龙佳, ABDELTAWAB Ahmed. 基于改进的EfficientNetV2和UNetTSF的刀具磨损状态识别及预测方法[J]. 中国机械工程, 2026, 37(3): 668-678. |
| [4] | 包振科, 曹华军, 秦逢泽, 陈志祥, 陶桂宝. 基于IWOA-IECA-BiLSTM模型的刀具磨损监测[J]. 中国机械工程, 2025, 36(12): 2936-2943. |
| [5] | 肖御风, 张超勇, 赛希亚拉图null, 孟一帆, 朱传军. 基于YOLOv11-Seg与Transformer模型的刀具磨损多步向前实时预测方法[J]. 中国机械工程, 2025, 36(12): 2944-2951. |
| [6] | 韩济远, 张嘉豪, 展勇, 张鸿羿, 曲东越. 船用柴油机机体主轴承孔镗削加工残余应力预测[J]. 中国机械工程, 2025, 36(08): 1883-1892. |
| [7] | 张登永, 李聪波, 吴少卿, 张友, 李承远. 考虑同轴度的汽车发动机曲轴孔镗削工艺参数节能优化[J]. 中国机械工程, 2025, 36(06): 1280-1289. |
| [8] | 曾浩, 曹华军, 董俭雄. 基于ISABO-IBiLSTM模型的刀具磨损预测方法[J]. 中国机械工程, 2024, 35(11): 1995-2006. |
| [9] | 李悦1, 2, 谢恒1, 周公博1, 2, 周坪1, 2, 李猛钢1, 2. 基于半监督贝叶斯Transformer的刀具磨损软测量及不确定性分析方法[J]. 中国机械工程, 2024, 35(11): 2015-2025. |
| [10] | 聂鹏1, 杨程越1, 彭新月1, 于家鹤2, 潘五九1. 采用空间和通道激励注意力机制优化ResNet-50的CFRP/TC4叠层材料钻削刀具磨损状态监测[J]. 中国机械工程, 2024, 35(10): 1793-1801. |
| [11] | 王秋莲1, 欧桂雄1, 徐雪娇1, 刘锦荣1, 马国红2, 邓红标2. 基于VMD-SSA-LSTM考虑刀具磨损的数控铣床切削功率预测模型研究[J]. 中国机械工程, 2024, 35(06): 1052-1063. |
| [12] | 勾睿杰, 张晓峰, 张鸿滨, 姚俊, 李勋. 刀具磨损对Allvac 718Plus高温合金铣削加工表面完整性及疲劳性能的影响[J]. 中国机械工程, 2023, 34(24): 2920-2926. |
| [13] | 李小睿, 赵威, 李浩, 史卫奇, 何宁. 高压低温CO2射流冷却条件下高速车削淬硬轴承钢的试验研究[J]. 中国机械工程, 2023, 34(24): 2975-2985. |
| [14] | 刘孝保, 严清秀, 易斌, 姚廷强, 顾文娟. 基于集成学习和改进粒子群优化算法的流程制造工艺参数优化[J]. 中国机械工程, 2023, 34(23): 2842-2853. |
| [15] | 李国龙, 朱国华, 蒋林, 陶一杰, 贾亚超. 抑制磨削振纹的多目标磨削工艺参数优化[J]. 中国机械工程, 2023, 34(09): 1086-1092. |
| 阅读次数 | ||||||
|
全文 |
|
|||||
|
摘要 |
|
|||||
